

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Lorsqu'un dessin de boîtier de moteur traverse le bureau d'un ingénieur en 2026, il ressemble rarement au cylindre ordinaire présenté dans les catalogues plus anciens. La liste de révision mentionne souvent trois éléments : un modèle de support qui correspond à une cellule d'assemblage robotique, une poche de canal de refroidissement là où se trouvait autrefois un alésage droit et une tolérance qui force un centre d'usinage au lieu d'un tour. Ces demandes ne sont pas des cas isolés. Ils viennent de tendances en matière de conception de logements de moteur qui sont passés des programmes de véhicules électriques aux entraînements industriels, aux appareils électroménagers et aux équipements spéciaux.
Pour un fabricant tel que Jiangsu Yufeng Electric Co., Ltd., qui fournit des boîtiers en acier et en acier inoxydable d'un diamètre interne de 29,6 mm à 343 mm, ces tendances déterminent quels dessins seront proposés et quels outils seront construits. Les sections ci-dessous détaillent les quatre tendances les plus susceptibles d’apparaître dans un nouveau programme automobile.
Tendances en matière de conception de boîtiers de moteur : des coques universelles au montage spécifique à une application
La tendance la plus claire en matière de conception de boîtiers de moteur est la fin de la coque universelle : les boîtiers sont désormais usinés pour une seule configuration de montage au lieu d'être découpés dans un tube générique.
Les concepteurs spécifient des cadres montés sur support pour les pompes et les soufflantes, des coques montées sur pieds pour les réducteurs et les compresseurs, ainsi que des combinaisons de brides avec un registre pilote pour les moteurs montés en face. Ce déplacement déplace le périmètre de fabrication vers l’amont. Le fournisseur de logements ne peut plus expédier un tube simple ; il doit usiner les faces des supports, percer des trous pour chevilles et valider la planéité du pied par rapport au dessin d'interface du client. En conséquence, châssis de moteur montés sur support et les coques montées sur pieds sont devenues des familles de produits distinctes plutôt que des options sur une gamme générique.
Un exemple pratique est un boîtier de 140 mm pour un entraînement de pompe qui porte deux supports usinés. Le pas entre supports, la hauteur de face et le parallélisme sont vérifiés sur une MMT avant que le premier échantillon ne quitte l'usine.
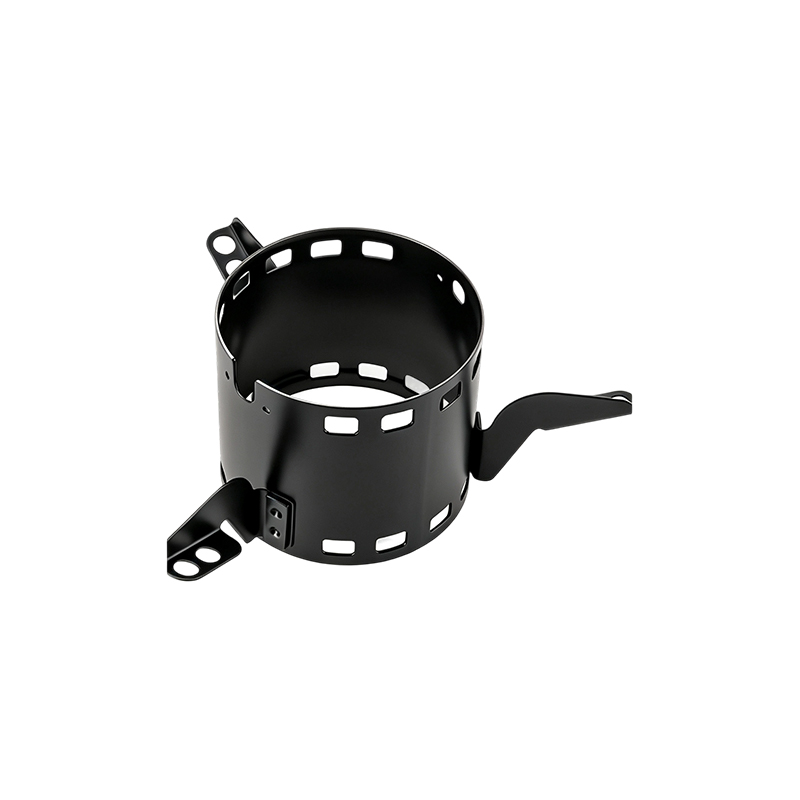
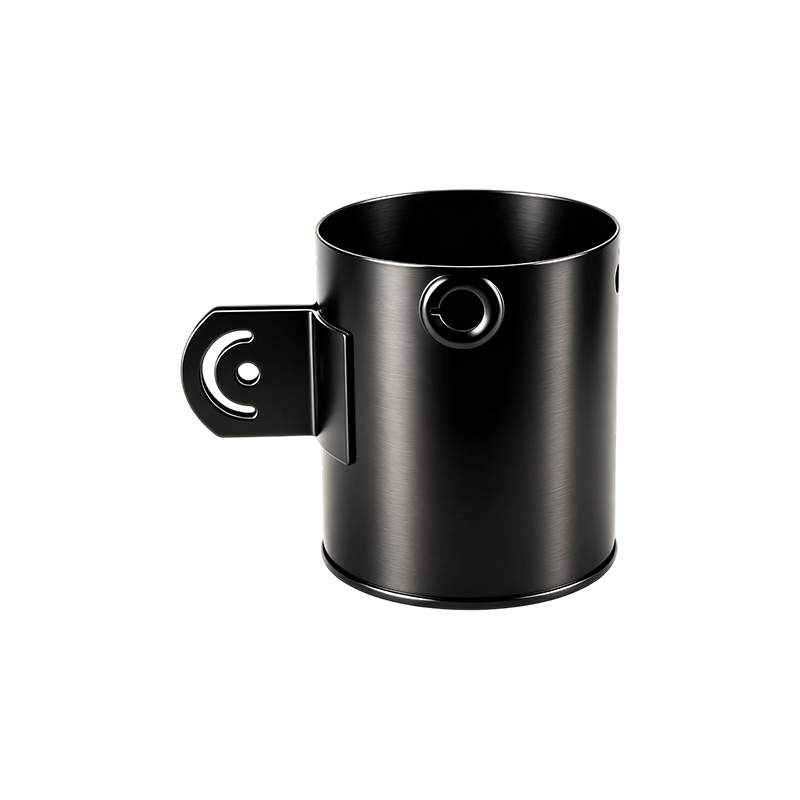 Boîtier de moteur en acier avec deux supports soudés pour entraînements de pompe Ce boîtier de 140 mm de diamètre intérieur avec deux supports de montage soudés est usiné après soudage pour maintenir le pas, le parallélisme et la hauteur de la face, garantissant ainsi une fixation fiable des unités d'entraînement de pompe. Voir le produit →
Lorsque les supports sont soudés, l’apport de chaleur peut déséquilibrer les faces usinées. Un fournisseur qui usine après le soudage, plutôt qu’avant, maintient ces tolérances de manière fiable sur l’ensemble d’un lot.
Modèles de montage courants à évaluer
- Montage sur support latéral avec trous taraudés ou traversants pour moteurs de pompes et de soufflantes compacts
- Montage sur pied à base plate avec trous oblongs pour coussins vibrants et systèmes de rails
- Montage sur bride avec registre pilote et cercle de boulons pour les ensembles moteurs montés en face
Le résultat mesurable : un boîtier avec des faces de support usinées peut réduire le temps de calage de l'ensemble moteur de quelques minutes à quelques secondes tout en éliminant du processus une source de désalignement rotor-charge.
Tendances en matière de conception de logements automobiles : la gestion thermique devient une tâche en matière de logement
La gestion thermique est la tendance en matière de conception de boîtiers de moteur qui évolue le plus rapidement, car le boîtier est désormais conçu comme un échangeur de chaleur et non comme un capot de protection.
Comme les moteurs rétrécissent pour une même puissance, le boîtier doit évacuer plus de chaleur par centimètre carré de surface. Cela réécrit la géométrie de trois manières : des ailettes plus profondes, des chemises de refroidissement intégrées et des passages d'air usinés dans le mur. Dans les boîtiers en acier, la conductivité thermique du matériau ne peut pas rivaliser avec celle de l'aluminium, les concepteurs compensent donc par le contrôle de la surface et du débit d'air. Le tableau ci-dessous montre pourquoi la géométrie des ailerons est importante.
L'acier au carbone conduit la chaleur à environ 50 W/(mK), soit environ un quart des 205 W/(mK) de l'aluminium. L'acier inoxydable tombe à 16. Un boîtier en acier doté de hautes ailettes et d'un flux de ventilateur dirigé peut toujours atteindre les objectifs thermiques, en particulier dans les environnements industriels intérieurs où la résistance aux chocs et le coût pèsent plus que le poids.
Un autre problème sous-estimé est celui de l’uniformité. Un boîtier doté d'ailettes asymétriques ou d'un seul passage d'air axial crée un point chaud sur le côté opposé, ce qui réduit la durée de vie de l'isolation du bobinage. La réponse directe pour les acheteurs : demandez un rapport de simulation thermique avant le premier article, pas après.
La résistance à la corrosion entre dans la sélection des matériaux
La résistance à la corrosion est désormais une décision de sélection des matériaux dans la conception du boîtier du moteur, et non une réflexion après coup de l'atelier de peinture.
L'industrie alimentaire, les pompes chimiques, les systèmes de CVC côtiers et certains emplacements sous le capot des véhicules électriques spécifient des boîtiers en acier inoxydable, car la corrosion des bords au niveau des découpes peintes et des trous de boulons apparaît en quelques mois dans ces environnements. La 304e année est la base de référence ; la nuance 316 est réservée aux applications riches en chlorures, bien qu'elle soit moins courante dans les boîtiers en raison du coût d'usinage.
Le soudage de boîtiers en acier inoxydable nécessite un apport de chaleur contrôlé. Un boîtier en 304SS de 139 mm roulé à partir d'une tôle doit conserver la rondeur de son alésage après le retrait de la soudure ; des fixations et une séquence de soudure définie maintiennent le diamètre intérieur dans les limites de tolérance.
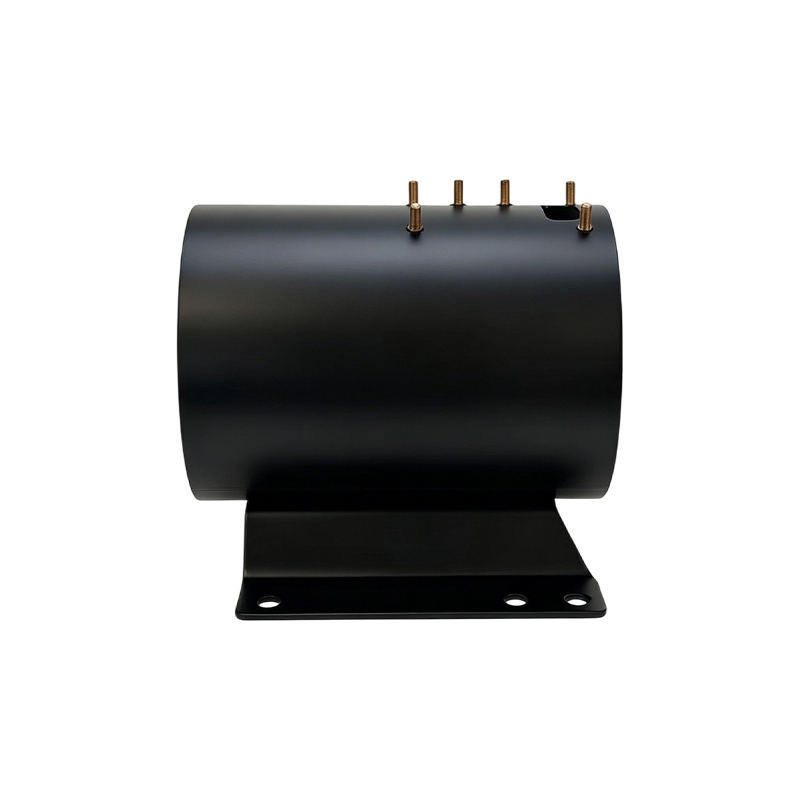
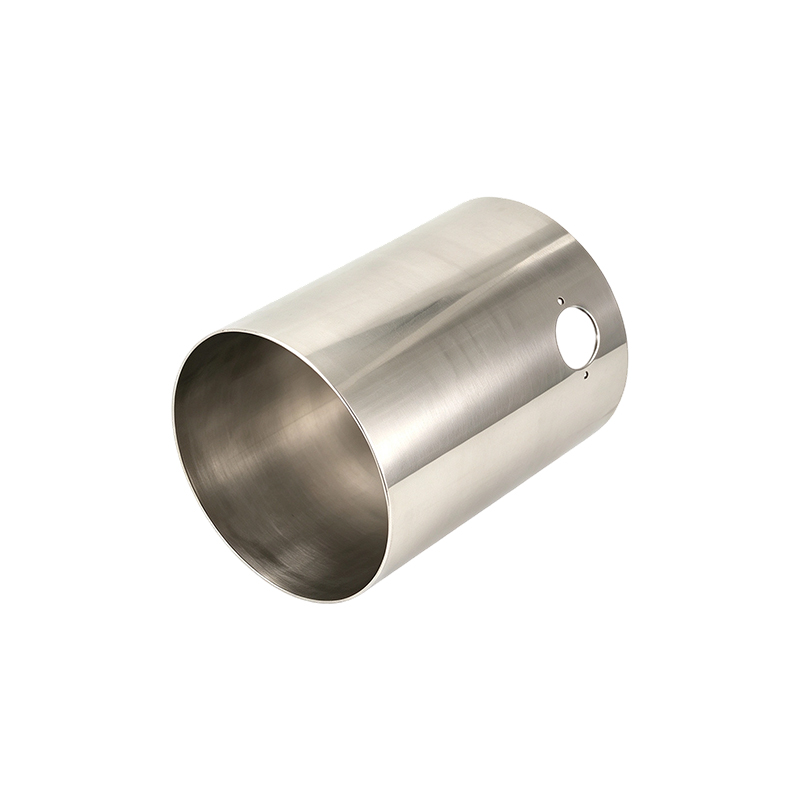 Boîtier moteur soudé en 304SS avec apport de chaleur contrôlé Ce boîtier en acier inoxydable de 139 mm doit conserver la rondeur de l'alésage après soudage ; Un apport de chaleur et des équipements contrôlés sont essentiels, et la spécification des critères d'acceptation du brouillard salin dans les dessins évite les pannes sur le terrain. Voir le produit →
Les concepteurs doivent écrire la norme d'acceptation de la corrosion dans le dessin, comme les heures de brouillard salin ou la durée d'exposition à l'humidité. Sans cela, les fournisseurs adopteront par défaut une passivation esthétique et le boîtier pourrait échouer sur le terrain au niveau des bords peints.
Les chaînes d'assemblage automatisées définissent de nouvelles tendances en matière de conception de boîtiers de moteur
Les lignes automatisées d'ajustement à la presse et de jalonnement créent de nouvelles tendances en matière de conception de carters de moteur en exigeant une géométrie d'alésage reproductible à grande échelle.
Lorsqu'un rotor est enfoncé dans un boîtier, la tolérance d'alésage détermine si la presse s'arrête avec la force correcte ou rejette le sous-ensemble. Les exigences courantes pour les petits moteurs laminés incluent désormais une rondeur d'alésage inférieure à 0,03 mm et une équerre de face inférieure à 0,05 mm. Pour un boîtier en acier estampé de 2,0 mm, cette précision est obtenue grâce au choix du processus : une barre d'alésage de précision, un jaugeage pneumatique et un contrôle statistique du processus.
Les logements plus grands déplacent le défi vers le montage. Un boîtier en acier à paroi épaisse de 260 mm de diamètre intérieur avec une base conserve sa géométrie uniquement si la base est serrée avant l'alésage et relâchée une fois que la pièce atteint la température ambiante.
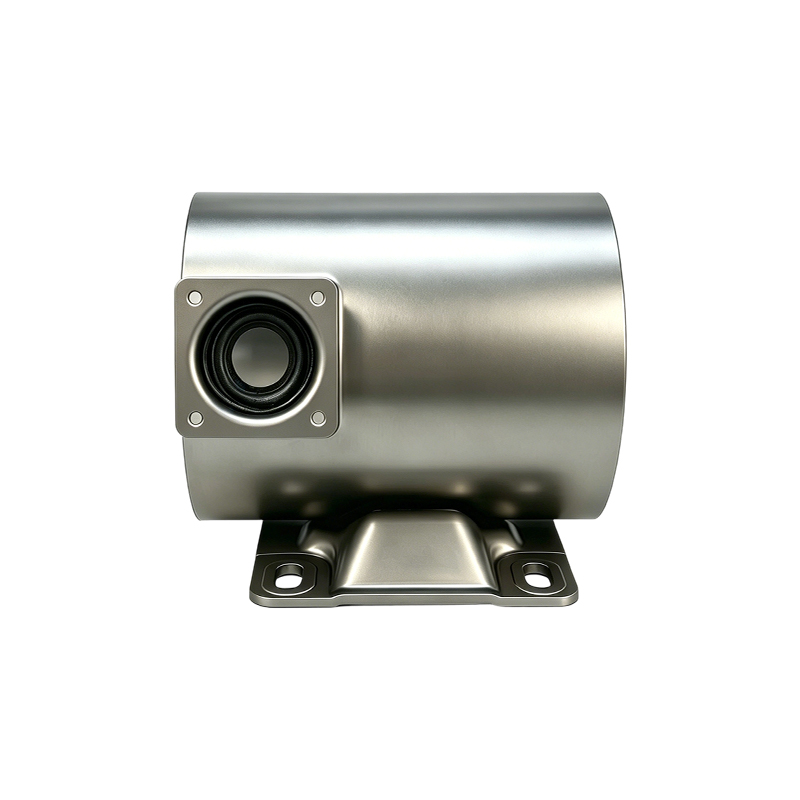
 Boîtier moteur à paroi épaisse avec base pour applications haute puissance Avec un alésage de 260 mm et une épaisseur de paroi de 5 mm, ce boîtier résiste au couple et aux chocs. Un serrage correct avant l'alésage et la vérification de la circularité de l'alésage et de la planéité de la base sont essentiels pour l'assemblage automatisé. Voir le produit →
Les dispositifs de soudure protègent également le boîtier pendant le pointage ; un bon montage peut faire la différence entre un alésage rond de 0,05 mm et un ovale de 0,12 mm après refroidissement. Les acheteurs doivent demander un rapport de vérification dimensionnelle qui sépare la circularité de l'alésage, le parallélisme de la face du support et la planéité de la base. Une seule ligne « diamètre OK » ne suffit plus pour un assemblage automatisé.
Ce que ces tendances en matière de logement automobile signifient pour l'achat de véhicules automobiles
Pour les constructeurs automobiles, les tendances en matière de conception des carters de moteur modifient les questions posées au stade de la demande de prix, et pas seulement le dessin.
La capacité de processus du fournisseur compte plus que la page du catalogue. Un boîtier avec des caractéristiques de montage et thermiques intégrées comporte des risques de processus qu'un cylindre ordinaire n'a jamais eu. C’est là qu’une chaîne interne d’emboutissage, de soudage, d’usinage et de traitement de surface s’avère payante : moins de transferts, des itérations de montage plus rapides et un temps de réaction plus court.
| Tendance | Ce qui a changé | Action d'approvisionnement |
| Montage intégré | Supports et pieds usinés selon un dessin de luminaire | Envoyer le dessin du luminaire avec la RFQ |
| Architecture thermique | Les ailettes et les canaux de refroidissement font partie du boîtier | Consultez le rapport de simulation thermique avant le premier article |
| Matériau inoxydable | Les coûts de soudage et d’usinage augmentent | Définir les heures de brouillard salin et la qualité du matériau |
| Des tolérances plus strictes | Roundness et parallélisme contrôlés à grande échelle | Exiger des données SPC avec PPAP |
Trois demandes qui séparent les acheteurs avertis
- Demandez la séquence d'usinage, y compris la manière dont le boîtier est serré pendant l'alésage.
- Demandez le rapport du premier article avec les données CMM à la tolérance indiquée.
- Demandez les résultats des tests de brouillard salin ou d’humidité avant de couper les outils de production.
Foire aux questions
Qu'est-ce qu'un carter moteur ?
Un carter de moteur est la coque structurelle qui supporte l'ensemble stator et rotor, protège les composants internes, transfère la chaleur à l'air ambiant et fournit les interfaces de montage pour la machine entraînée.
Quel matériau convient le mieux pour un carter de moteur ?
L'acier au carbone est la valeur par défaut pour la plupart des moteurs industriels en raison de sa rigidité, de sa soudabilité et de son coût. L'acier inoxydable devient le bon choix lorsqu'une résistance à la corrosion est requise, et l'aluminium convient aux applications où le poids et la conductivité thermique dépassent le coût du matériau.
Quelle tolérance est standard pour un alésage de carter de moteur ?
Pour les moteurs de petite et moyenne taille, une rondeur d'alésage de 0,03 à 0,05 mm et un diamètre d'alésage inférieur à H7 sont courants dans les revues de conception actuelles. Les boîtiers à paroi épaisse plus grands fonctionnent souvent avec des épaisseurs de 0,05 à 0,08 mm, selon le processus d'assemblage par pression.
Comment les tendances en matière de conception de logements automobiles affectent-elles les délais de livraison ?
Les fonctionnalités de montage intégrées et la validation thermique ajoutent des étapes d'usinage et d'inspection, de sorte qu'un boîtier axé sur les tendances prend généralement plus de temps qu'un tube ordinaire. Un fabricant de boîtiers qui contrôle l'emboutissage, le soudage et l'usinage en interne peut conserver l'essentiel de cette augmentation dans la phase d'outillage et de premier article.
 Previous