

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Une coque en acier étiré d'un diamètre intérieur de 140 mm peut quitter une ligne de presse toutes les quelques secondes, et ce rythme est la raison pour laquelle les fabricants d'appareils électroménagers et de moteurs industriels recommandent l'estampage continu des boîtiers de moteur pour leurs programmes à plus gros volume. Au lieu de déplacer les flans entre des presses autonomes, une ligne continue alimente la bande enroulée à travers une matrice progressive multi-stations, où le découpage, l'étirage, le réemboutissage, le perçage et le rognage s'effectuent selon une séquence coordonnée. Pour une équipe d'achats, ce choix détermine le coût par pièce, la fiabilité de la livraison et si le dix millième boîtier mesure la même chose que le premier de l'outil.
Ce qu'implique réellement l'estampage continu du boîtier du moteur
L'estampage continu est un problème de chorégraphie avant d'être un problème de force. La presse fournit le tonnage, mais la disposition des bandes, le système d'alimentation et les postes de filière décident si un boîtier sort rond, droit et reproductible à grande vitesse. Chaque station effectue une opération et la bande porteuse les relie ensemble afin que rien ne dérive entre les frappes.
Sur un chantier type d'habitation, les stations se décomposent ainsi :
Tolérances et tailles de fenêtres que vous pouvez tenir de manière réaliste
Une ligne progressive bien entretenue maintient la variation du diamètre intérieur à quelques centièmes de millimètre lorsqu'une station de dimensionnement ou de repassage est intégrée à la matrice, et les sièges de roulement usinés peuvent resserrer davantage les dimensions critiques. Cependant, ce que les acheteurs doivent vérifier en premier n'est pas un tableau de tolérance mais la fenêtre de taille, car l'itinéraire de formage fixe les limites avant la découpe de tout outillage.
L'emboutissage profond à partir de tôle couvre économiquement les petites et moyennes coques, c'est pourquoi la plupart des programmes d'entraînement pour appareils électroménagers et industriels se situent dans cette fenêtre. Les parois plus lourdes et les diamètres plus grands se déplacent vers des constructions en tubes ou en produits fabriqués. Pour un cadrage plus large de la décision d'achat, notre carter moteur en acier Le guide parcourt la logique de sélection complète.
| Itinéraire de fabrication | Fenêtre d'identification typique | Mur et structure | Meilleur ajustement |
| Coque en acier étiré sur une ligne progressive | 29,6 à 160 mm | Mur de tôle ; bases, équerres ou éléments flexibles soudés sur | Moteurs d'entraînement pour appareils électroménagers et industriels |
| Coque étirée en acier inoxydable 304 | 139 à 180 mm | Mur en tôle résistant à la corrosion | Lavage, nourriture et équipement extérieur |
| Coque en acier à paroi épaisse avec base | 260 à 343 mm | Paroi épaisse avec base soudée | Gros équipements industriels et spéciaux |
| Boîtier en tube d'acier | 113 à 127 mm | Paroi épaisse produite à partir de tube | Équipements spéciaux et à forte charge |
 Boîtier de moteur en acier à paroi mince de 82,4 mm de diamètre intérieur avec couvercles d'extrémité soudés Une coque en acier étiré de 1,0 mm avec des couvercles d'extrémité soudés, des sièges de roulement intégrés et une ventilation axiale pour le refroidissement. Il convient à la fenêtre de coque étirée petite à moyenne de l'article pour les applications de moteur portables et légers. Voir le produit →
Là où l’estampage continu du boîtier du moteur gagne et là où il ne l’est pas
L’emboutissage continu gagne en volume, en répétabilité et en coût par pièce, mais perd en flexibilité et en parois très épaisses. Choisissez le mauvais itinéraire et les symptômes sont prévisibles : un outillage qui n’atteint jamais le seuil de rentabilité ou des murs qui se déchirent, quelle que soit la manière dont le serre-flan est réglé.
- Le volume annuel s'élève à six chiffres et la conception est stable d'une année à l'autre.
- Le diamètre intérieur de la coque se situe à l'intérieur de la fenêtre de la coque étirée, d'environ 29,6 à 160 mm.
- Le coût par pièce et la cohérence d’un lot à l’autre dépassent le budget d’outillage.
- Les supports, bases et sièges usinés seront finis en interne après emboutissage.
- Les volumes sont faibles ou la géométrie est toujours en mouvement entre les révisions.
- Les murs sont lourds et les diamètres sont grands, au-delà de ce que l'emboutissage profond gère bien.
- Le profil correspond mieux à la construction en tube qu'en tôle.
- La vitesse du prototype compte plus que le coût unitaire lors des premières commandes.
 Boîtier de moteur en acier sans soudure à paroi épaisse ID 127 mm Usiné à partir de tubes en acier sans soudure avec une paroi de 7,9 mm, ce boîtier supporte un couple et des vibrations élevés là où la tôle étirée ne le peut pas. Un exemple approprié pour le point de l'article sur la construction à parois épaisses au-delà des limites d'emboutissage profond. Voir le produit →
Les cinq défauts qui font disparaître les boîtiers et comment les lignes ripostent
Presque chaque examen de cause de mise au rebut sur une ligne de logement se termine par les cinq mêmes suspects, et tous sont contrôlés au niveau de la filière et de l'alimentation plutôt que capturés lors de l'inspection finale.
- Rides de la bride : la pression du support de flan et la géométrie du cordon de traction maintiennent la bride à plat ; Une fois le fer froissé dans le mur, la coque est une ferraille.
- Déchirure au rayon du poinçon : le taux d'étirage est trop agressif pour la matière, la solution est donc une autre station de redessinage ou un rayon plus doux.
- Oreille sur la jante : l'anisotropie de la feuille soulève les oreilles à des angles fixes, de sorte que le plan de matrice ajoute une marge de coupe et la jante se nettoie.
- Retour élastique et ovalité après détourage : la géométrie de la matrice est compensée et un poste de dimensionnement final redonne de la rondeur sur le diamètre intérieur.
- Écaillage du revêtement sur une bande galvanisée : des courbures d'alimentation serrées et un frottement de la matrice ébrèchent la couche de zinc, de sorte que le rayon d'alimentation et la lubrification sont contrôlés.
Lorsque l'épaisseur de la paroi dépasse ce que le dessin gère confortablement, la réponse honnête est de changer d'itinéraire plutôt que de forcer la feuille ; notre fabrication de carters de moteur en tubes d'acier Le guide couvre ce chemin en détail.
Comment qualifier un fournisseur de logements à estampage continu
Jugez la chaîne de processus, pas le prix unitaire. Un fournisseur qui sous-traite la matrice ou l'usinage confie les variables les plus critiques à une personne que vous ne pouvez pas auditer, et l'écart de prix réapparaît généralement sous forme de problèmes de transport, de délai de livraison et de tolérance.
- Ingénierie de matrices en interne : demandez qui conçoit, coupe et répare la matrice progressive, et à quelle vitesse une station usée peut être reconstruite.
- Capacité de presse et d'alimentation : le tonnage, la taille du lit et le système d'alimentation servo déterminent quelles tailles de coques peuvent fonctionner à la cadence.
- Une chaîne secondaire complète : le soudage des bases et des supports, l'usinage des faces d'extrémité et des sièges de roulement, et le traitement de surface sous un même toit suppriment les transferts qui empilent les tolérances.
- Inspection derrière la presse : rondeur, épaisseur de paroi et certification des matériaux vérifiées avec des instruments appropriés et pas seulement avec des pieds à coulisse.
- Preuve de volume : capacité réelle, années de travail et base de clients vérifiable.
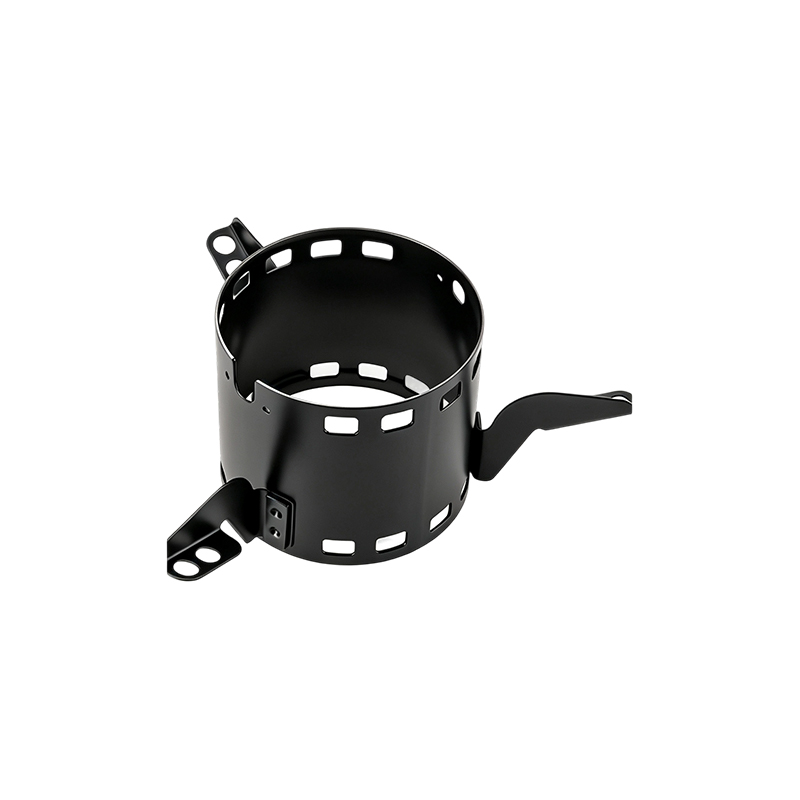
Notre propre usine réalise l'emboutissage, le soudage automatique, l'usinage et le traitement de surface en un seul flux. Jiangsu Yufeng Electric Co., Ltd. se concentre sur la fabrication de boîtiers de moteurs depuis 40 ans, soutient les programmes clients avec une équipe d'ingénieurs possédant en moyenne plus de 20 ans d'expérience et expédie plus de cinq millions de boîtiers par an à plus de 50 constructeurs de moteurs. Des coques comme notre boîtier de 140 mm avec deux supports soudés montrent comment l'emboutissage et le soudage secondaire se combinent en un seul produit livrable.
 Boîtier de moteur en acier ID 140 mm avec deux supports soudés Une coque en acier étiré avec une finition thermolaquée phosphatée, des filetages de presse-étoupe scellés et deux supports de montage soudés. Il illustre le point de l'article sur la combinaison de l'emboutissage et du soudage secondaire en un seul livrable. Voir le produit →
Foire aux questions
Quelle gamme de tailles convient à l'estampage continu du boîtier du moteur ?
Les coques en tôle étirée vont d'environ 29,6 mm jusqu'à 160 mm de diamètre intérieur sur nos lignes. Au-delà, l'épaisseur des parois et le tonnage de la presse poussent le travail vers une construction à parois épaisses ou en tubes, que nous produisons dans des diamètres intérieurs allant jusqu'à 343 mm.
En quoi l’estampage continu est-il différent de l’estampage par transfert ?
Lors de l'emboutissage continu, la bande transporte la pièce à travers chaque station à l'intérieur d'une matrice. Lors de l'emboutissage par transfert, les pièces individuelles sont déplacées entre des matrices distinctes par des doigts ou des robots. Les lignes continues fonctionnent plus rapidement par pièce ; les lignes de transfert gèrent des tirages plus profonds et des obus plus gros.
Quels matériaux conviennent le mieux aux boîtiers estampés ?
L'acier laminé à froid est la valeur par défaut pour les coques d'appareils électroménagers et industriels. L'acier inoxydable 304 convient aux environnements de lavage et corrosifs, et la bande galvanisée fonctionne bien lorsque le rayon d'alimentation et la lubrification sont gérés pour protéger le revêtement.
A quelle tolérance dois-je m'attendre sur le diamètre intérieur ?
Avec le dimensionnement ou le repassage intégré à la matrice progressive, attendez-vous à un contrôle du diamètre intérieur à quelques centièmes de millimètre près. Lorsqu'une conception de moteur nécessite davantage, l'usinage après emboutissage fixe les sièges de roulement et les faces d'extrémité aux dimensions finales.
 Previous