

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Introduction : un choix matériel en cours de réévaluation
Alors que l'ensemble de l'industrie recherche la « légèreté » avec les alliages d'aluminium, l'acier fait son grand retour : plus fin, plus résistant et avec un net avantage en matière d'empreinte carbone. Il ne s’agit pas d’une régression mais d’une avancée dans la science des matériaux, portée par le développement des aciers avancés à haute résistance (AHSS) et des technologies de formage de précision.
L’idée reçue selon laquelle « l’acier est lourd » est en train d’être renversée. Avec des qualités de résistance allant de 780 MPa à 1 470 MPa désormais disponibles dans le commerce, l'acier peut réaliser des conceptions structurelles qui rivalisent ou surpassent l'aluminium en termes de rapport poids/performance. Cet article va au-delà des comparaisons de matériaux de base et se concentre sur le point d'inflexion technique : pourquoi le débat sur les carters de moteur en acier a fondamentalement changé.
Changement de paradigme : de « l’option de repli » au « choix stratégique »
Contexte industriel en évolution
- Perception passée : L'acier était l'alternative « bon marché mais lourde » ; l'aluminium était la valeur par défaut pour l'allègement, en particulier dans les applications automobiles.
- Réalité actuelle : Les émissions de carbone tout au long du cycle de vie sont devenues une mesure essentielle. Les études d'analyse du cycle de vie (ACV) conformes aux normes ISO 14040/14044 évaluent désormais les choix de matériaux du « berceau à la tombe », y compris les étapes de production, d'utilisation et de fin de vie. Il a été démontré que la conception AHSS présente la meilleure distance d’équilibre en fonction de la demande énergétique cumulée et du potentiel de réchauffement climatique.
- Pilote clé : Les substitutions de matériaux ont un impact significatif sur l'empreinte carbone globale des véhicules, et la recyclabilité de l'acier offre des avantages environnementaux supplémentaires en fin de vie.
Le paradoxe de l’allègement : pourquoi l’acier peut rivaliser en termes de poids
- Logique de base : L'épaisseur minimale de la paroi est déterminée par la résistance du matériau et non par sa densité.
- Avancement matériel : Les microstructures AHSS ont évolué de nuances multiphasées à dominante ferrite vers des compositions entièrement martensitiques ou à base d'austénite. Les AHSS de première génération (aciers DP, TRIP, CP, MS) atteignent généralement une résistance ultime à la traction de 0,5 à 1,6 GPa avec un allongement de 5 à 30 %, tandis que les aciers de deuxième génération comme le TWIP combinent une résistance élevée avec un allongement de 45 à 70 %.
- Avantage de résistance spécifique : La résistance spécifique de l'acier à haute résistance peut égaler ou dépasser les alliages d'aluminium conventionnels, permettant une réduction d'épaisseur qui compense la densité plus élevée de l'acier.
- Résultat démontré : Les conceptions de boîtiers en acier à paroi mince ont permis de réduire le poids tout en conservant une résistance comparable à celle des alternatives en aluminium.
Dimensions techniques clés : une déconstruction technique des boîtiers en acier
Dimension science des matériaux : au-delà du label « acier »
Le spectre AHSS
- Acier biphasé (DP) : L'acier DP à haute résistance avec une résistance à la traction jusqu'à 1 500 MPa a été développé avec succès. Le DP780, par exemple, peut atteindre une épaisseur de paroi de 1,2 mm en remplaçant les matériaux conventionnels de 2,6 mm tout en conservant une résistance équivalente.
- Acier en phase complexe (CP) : Des aciers à phase complexe à haut rendement tels que HC660/780CP et HC900/1180CP ont été introduits, offrant d'excellentes performances structurelles.
- Acier DH à haute formabilité : Une série de produits en acier DH avec plusieurs types de revêtements a été lancée, démontrant des avantages significatifs dans la fabrication intégrée de composants complexes et de pièces « tout-en-un ».
- Acier à haute expansion (HE) : Développé avec un taux d'expansion des trous élevé et d'excellentes propriétés de flexion pour les applications nécessitant un formage important.
- Acier à ferrite bainitique (TBF) à plasticité induite par transformation : Combine une résistance ultra élevée avec une formabilité supérieure, tout en nécessitant une attention particulière à la fragilisation du métal liquide lors du soudage par points.
- Acier trempé à la presse : La technologie de marquage à chaud permet d'obtenir des pièces à très haute résistance avec une excellente tolérance géométrique malgré de grandes dimensions. Pour les aciers de trempe sous presse revêtus d'aluminium, il a été démontré que l'épaisseur de la couche d'interdiffusion comprise entre 3 et 15 microns est en corrélation avec de bonnes propriétés d'utilisation, en particulier pour l'assemblage par soudage par points.
Logique de sélection des matériaux
- Différents scénarios d'application nécessitent différentes qualités d'acier et une adaptation des processus.
- Pour les applications résistantes à la corrosion, l'acier galvanisé est couramment utilisé, bien que les processus d'emboutissage profond doivent gérer l'intégrité de la couche de zinc pour éviter l'écaillage et le soudage à froid.
Dimension du processus de fabrication : percées dans la technologie de formage
Emboutissage et estampage
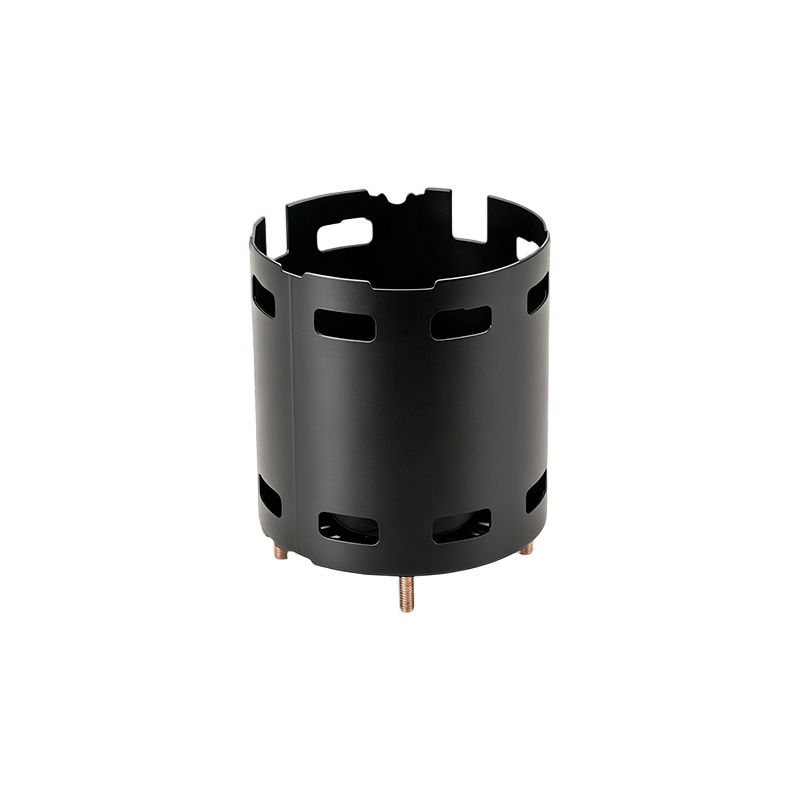
- Lignes d'emboutissage progressif sont des solutions d'ingénierie pour la production en grande série de carters de moteur. Ces systèmes transforment les bobines plates en coques cylindriques profondes grâce à une production continue en volume.
- Acier à haute résistance de qualité 590MPa le formage est désormais une technologie de production de masse mature avec des vitesses de production dépassant de loin le moulage.
- Défis critiques en emboutissage profond inclure :
- Écaillage de la couche galvanisée : L’emboutissage profond force un écoulement plastique spectaculaire dans la tôle. Un aplatissement inadéquat du matériau ou une lubrification insuffisante de la matrice enlève immédiatement le revêtement de zinc, détruisant la barrière antirouille et générant de la poussière de zinc qui déclenche un soudage à froid sévère.
- Concentricité et distorsion dimensionnelle : L'alésage interne et le diamètre externe d'un carter de moteur exigent une concentricité de l'ordre du micron pour garantir l'équilibre dynamique pendant le fonctionnement du moteur. L'étirage continu introduit une contrainte interne massive, provoquant un retour élastique qui déforme la rondeur et déforme les surfaces de contact.
- Accumulation de brai d’alimentation : Les matrices progressives contiennent plusieurs stations. L'étirage à haute fréquence crée une résistance intense à la traînée sur la bande d'acier et un glissement marginal lors de l'alimentation des composés à travers l'outil, provoquant des interférences avec la matrice et la mise au rebut des lots.
- Compensation du retour élastique : À la station terminale d'une matrice progressive, les opérations de dimensionnement à pression extrême écrasent le retour élastique physique de l'acier, bloquant ainsi l'arrondi et la hauteur finales strictement dans les tolérances du plan.
Soudage et assemblage
- Soudage par points par résistance est une méthode d'assemblage principale pour les composants AHSS. Cependant, la fragilisation du métal liquide lors du soudage par points d’aciers avancés à haute résistance présente un défi technique important.
- Avancées de la recherche : Des critères de risque LME basés sur la simulation et basés sur les contraintes locales des principaux composants ont été établis. Il a été constaté que les ajustements de la géométrie des électrodes et du temps de maintien après soudage atténuent les risques LME.
- Percées dans l’acier TBF : Des progrès ont été réalisés dans l'atténuation de la fragilisation du métal liquide lors du soudage par points de l'acier TBF, qui est essentiel pour les applications automobiles.
- Technologie de flans soudés sur mesure : Le soudage laser de sous-ébauches avec des revêtements à base d'aluminium nécessite une préparation des bords par ablation d'une partie du revêtement métallique pour éliminer l'aluminium qui polluerait le cordon de soudure.
- Assemblage de marquage à chaud : Les cadres intérieurs et extérieurs fabriqués par estampage à chaud et des flans soudés sur mesure peuvent être assemblés par soudage par points pour former des volumes creux, offrant ainsi une excellente résistance aux chocs.
Méthodes de fabrication des carters de moteur
- Laminage et formage : Les procédés de laminage de l'acier produisent des profils transversaux de boîtier de moteur assortis en acier en forme de bande. Les méthodes de forgeage donnent ensuite la forme circulaire, suivies du soudage du joint circulaire.
- Extrusion à froid : Après le soudage, une extrusion à froid peut être appliquée pour garantir la concentricité du cercle et éliminer la distorsion causée par le soudage.
- Usinage : Les opérations d'usinage finales terminent le produit, avec des opérations de découpe transformant le cercle formé en carter moteur terminé.
- Mise en forme : Les moules de façonnage hydrauliques effectuent le façonnage final du joint soudé pour assurer la cohérence avec les exigences de circularité du carter du moteur.
Traitement et protection des surfaces
- Acier galvanisé est largement utilisé pour les applications de boîtiers de moteurs nécessitant une résistance supérieure à la rouille, en particulier dans les appareils électroménagers intelligents.
- Protection contre la corrosion reste une considération cruciale, car les carters de moteur fonctionnant sur de longues périodes sont sujets à la formation de rouille affectant les performances et la durée de vie du moteur.
- Modèles à double coque ont été développés pour répondre aux problèmes de corrosion, avec une coque intérieure (souvent en aluminium) et une coque extérieure en acier offrant une double protection tout en améliorant la dissipation thermique.
Dimension d'ingénierie de conception : conception de logements axée sur la précision
Exigences de précision dimensionnelle
- Concentricité au niveau du micron est essentiel pour garantir l’équilibre dynamique lors du fonctionnement du moteur à grande vitesse.
- Contrôle de tolérance Le diamètre du boîtier affecte directement les vibrations du moteur et les performances acoustiques.
- Gestion du stress interne : L'étirage continu introduit une contrainte interne massive provoquant un retour élastique qui déforme la rondeur et déforme les surfaces de contact.
Structures de logement avancées
- Conceptions de boîtiers en plusieurs parties avec des joints soudés ou brasés permettent des configurations complexes de canaux de refroidissement. Les pièces individuelles peuvent être reliées mutuellement au niveau des sites de soudure pour former des canaux de refroidissement tubulaires entre les boîtiers intérieur et extérieur.
- Éléments de transmission de force intégrés sous forme de tôles ondulées fermées circonférentielles, forment des canaux de refroidissement entre les couches intérieures et extérieures du boîtier.
- Éléments de renforcement (éléments de raidissement) peuvent être prévus sur les extrémités des boîtiers internes tubulaires pour améliorer l'intégrité structurelle.
- Conceptions de boîtiers intérieurs à double paroi permettre une enceinte complète du stator et minimiser les tolérances par rapport aux roulements.
- Acheminement des canaux de refroidissement : Le flux de fluide peut être guidé dans les directions axiale et radiale aux extrémités du serpentin, offrant ainsi une plus grande surface de refroidissement et optimisant le transfert de chaleur.
Conception de dissipation thermique
- Intégration des nervures de refroidissement : Des nervures de refroidissement peuvent être réalisées séparément sur le boîtier intérieur parallèlement au rotor et ensuite soudées.
- Liaison thermique : Les extrémités de la bobine peuvent être liées thermiquement au boîtier de refroidissement à l'aide d'une masse d'encapsulation pour optimiser le transfert de chaleur.
- Conception à contact direct : Le boîtier intérieur est positionné aussi près que possible et/ou directement contre le stator pour une efficacité de transfert de chaleur maximale.
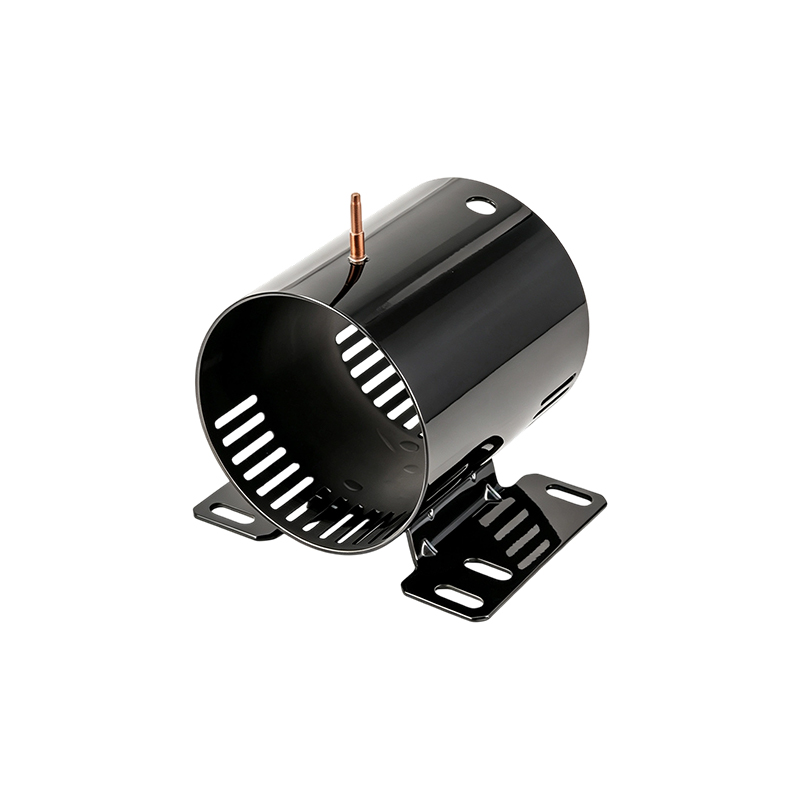
- Structures de refroidissement intégrées : Les éléments de dissipation de chaleur formés à partir de pattes en tôle peuvent être façonnés d'un seul tenant avec le boîtier pour assurer un transfert de chaleur efficace à partir des roulements.
Intégration structurelle
- Construction hybride plastique-métal : Les éléments en plastique peuvent être transformés en structures métalliques lors d'opérations de moulage à joint unique, combinant résistance et flexibilité de conception pour les supports de roulement et la rétention des aimants.
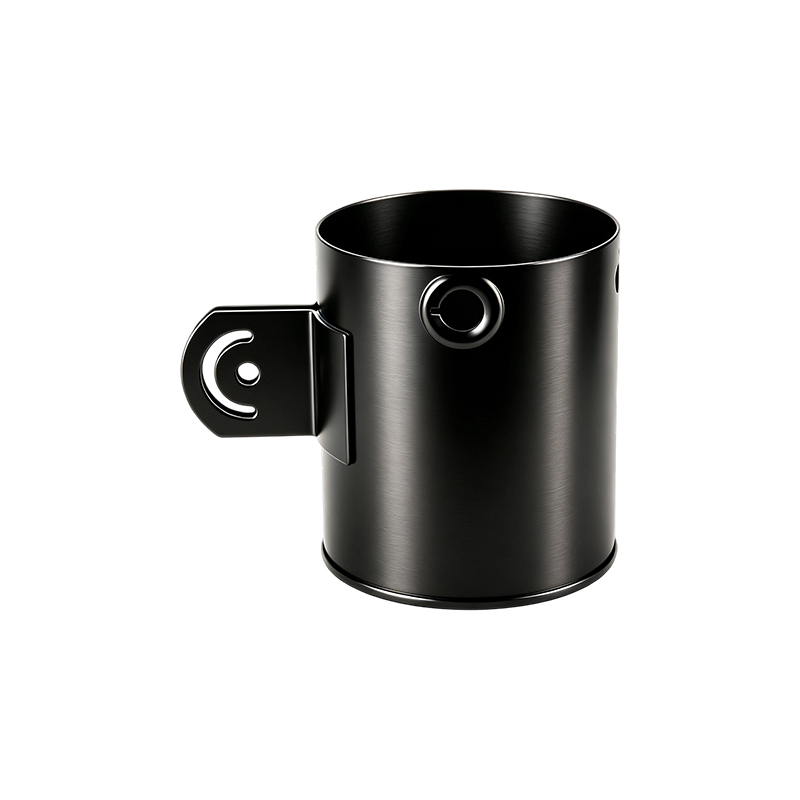
- Formation intégrale des cosses : Les languettes métalliques pour le montage peuvent être pliées directement à partir du boîtier métallique aux extrémités ouvertes, éliminant ainsi les composants de montage séparés.
- Renforcement de la toile : Les bandes s'étendant parallèlement le long des surfaces intérieures ou extérieures augmentent la résistance, améliorent l'étanchéité et montent des éléments supplémentaires.
- Intégration des composants : Le boîtier du moteur et le couvercle d'extrémité peuvent être intégrés en une seule pièce, réduisant ainsi les étapes d'assemblage et améliorant l'intégrité structurelle.
Différenciation des scénarios d'application : il ne s'agit pas d'un choix binaire « acier ou aluminium »
Catégorisation par conditions de fonctionnement
| Scénario d'application | Exigences de base | Avantage du boîtier en acier |
|---|---|---|
| Moteurs de traction pour véhicules électriques | Sécurité en cas d'accident légère | L'AHSS permet d'alléger les parois minces tout en répondant aux exigences de résistance à l'intrusion et à l'écrasement |
| Moteurs industriels haute puissance | Rigidité structurelle Résistance aux vibrations | Les caractéristiques de rigidité et d'amortissement élevées de l'acier sont supérieures |
| Micromoteurs pour appareils électroménagers | Résistance à la corrosion de précision | Acier galvanisé stamping delivers micron-level concentricity with excellent rust resistance |
| Moteurs de motos électriques | Rentabilité de l’intégration | Le formage de tôles d'acier étirées à faible teneur en carbone permet d'économiser les coûts des matériaux et de réduire le poids |
| Boîtiers de batterie | Durabilité de la résistance aux intrusions | AHSS de troisième génération avec un grand allongement et une haute résistance appliqués avec succès |
Solutions de matériaux hybrides : une troisième voie
- Structure double coque : La couche intérieure d'aluminium (dissipation thermique) et la couche extérieure d'acier (protection structurelle) équilibrent la gestion thermique et la résistance structurelle.
- Composite acier-aluminium : Le boîtier du moteur avec structure extérieure en acier et coque intérieure en aluminium offre une prévention de la rouille, une résistance à la déformation et une dissipation efficace de la chaleur.
- Renforcement local : Inserts en acier dans les zones de concentration de contraintes élevées avec des matériaux légers ailleurs.
- Conception modulaire : Châssis en acier combiné à une enveloppe de refroidissement en aluminium ou à des canaux de refroidissement séparés intégrés dans des constructions en acier en plusieurs parties.
Goulots d’étranglement techniques actuels et frontières de la recherche
Défis au niveau de la fabrication
Problèmes d'emboutissage profond et de formage
- Intégrité de la couche galvanisée : L'emboutissage profond de l'acier galvanisé crée des contraintes extrêmes sur le revêtement de zinc. Un aplatissement inadéquat du matériau ou une mauvaise lubrification de la matrice enlève immédiatement le zinc, détruisant la barrière antirouille et générant de la poussière de zinc qui déclenche le soudage à froid de la matrice.
- Contrôle du retour élastique : Un acier à plus haute résistance entraîne une récupération élastique plus sévère après le formage, imposant des exigences plus strictes en matière de conception des matrices d'emboutissage et de paramètres de processus. Le retour élastique a un impact significatif sur la qualité du soudage ultérieur.
- Accumulation de brai d’alimentation : Les opérations de matrice progressives avec plusieurs stations créent une résistance intense à la traînée sur la bande d'acier. Composés glissants marginaux sur l'outil, provoquant des interférences avec la matrice et une mise au rebut catastrophique des lots.
- Distorsion dimensionnelle : L'alésage interne et le diamètre externe exigent une concentricité de l'ordre du micron. L'étirage continu introduit une contrainte interne massive provoquant un retour élastique qui déforme la rondeur.
Soudage et assemblage Issues
- Fragilisation du métal liquide lors du soudage par points : Les composants AHSS sont sensibles au LME lors du soudage par points par résistance. Le retour élastique a un impact significatif sur la formation du LME et des ajustements de paramètres spécifiques (géométrie de l'électrode, temps de maintien) sont nécessaires pour atténuer les risques.
- Gestion des couches d'interdiffusion : Pour les aciers de trempe sous presse revêtus d'aluminium, l'épaisseur de la couche d'interdiffusion (idéalement 3 à 10 microns) est en corrélation avec la qualité des soudures par points. Le soudage laser nécessite une préparation des bords pour éliminer l'aluminium qui polluerait le cordon de soudure.
- Contraintes de la fenêtre de traitement : Lors de l'estampage à chaud de grandes pièces présentant des différences d'épaisseur élevées, la fenêtre de processus permettant d'obtenir les propriétés de microstructure et de revêtement souhaitées doit s'adapter à tous les sous-ébauches.
Frontières de la recherche
Développement de matériaux
- Acier DP 1 500 MPa a été développé avec succès, élargissant la gamme de résistances disponible pour les applications d'allègement.
- AHSS de troisième génération avec un grand allongement ainsi qu'une résistance élevée peuvent être appliqués avec beaucoup de succès aux composants nécessitant à la fois une formabilité et une résistance aux chocs.
- Atténuation LME dans l’acier TBF : Des percées ont été réalisées dans l'atténuation de la fragilisation du métal liquide lors du soudage par points de l'acier TBF, qui combine une résistance ultra élevée avec une formabilité supérieure.
Optimisation des processus
- Critères de risque LME basés sur la simulation sur la base des contraintes locales des composants majeurs, des tests ont été établis pour quantifier et comparer les risques LME entre différents tests.
- Marquage à chaud de flans soudés sur mesure permet des pièces à très haute résistance avec une résistance optimisée dans différentes zones et une très bonne tolérance géométrique malgré de grandes dimensions.
- Technologie des correctifs : Les pièces en acier trempées sous presse fournissent des renforts très locaux sur des pièces plus grandes, optimisant ainsi la résistance et la répartition de l'épaisseur tout en maintenant un poids global et un coût faibles.
Recherche sur l'évaluation du cycle de vie
- ACV du berceau à la tombe Les normes ISO 14040/14044 suivantes comparent les conceptions de base en acier avec les alternatives en AHSS, en aluminium et en fibre de carbone.
- Analyse du seuil de rentabilité : La conception AHSS présente la meilleure distance d’équilibre en fonction de la demande énergétique cumulée et du potentiel de réchauffement climatique sur une distance de conduite de 150 000 km.
- Avantage du recyclage : Bien que les conceptions en fibre de carbone puissent avoir des valeurs CED et GWP plus élevées au cours de leur cycle de vie, elles génèrent les économies les plus importantes grâce au recyclage des déchets. Les conceptions en aluminium présentent les CED et GWP les plus faibles du point de vue du cycle de vie, soit 150 000 km.
- Facteurs de sensibilité : La distance parcourue à vie et le taux de recyclage des matériaux ont les impacts les plus importants sur les DEC et les GWP globaux des conceptions légères.
Intégration et contrôle des processus
- Précision de mise en forme et de dimensionnement : Les opérations de dimensionnement à fort tonnage aux stations terminales des matrices progressives écrasent le retour élastique physique pour verrouiller l'arrondi et la hauteur finales dans les tolérances du plan.
- Extrusion à froid hydraulique : Après le soudage, l'extrusion à froid à des températures normales peut pousser tout le cercle pour éliminer la distorsion induite par le soudage.
- Approches de formage en plusieurs étapes : Pour les géométries complexes du carter de moteur, plusieurs étapes de formage avec recuit intermédiaire peuvent être nécessaires pour atteindre les dimensions finales sans rupture de matériau.
Contexte historique et évolution de l’industrie
De la fonte à la construction en tôle d'acier
- Transition historique : Les carters de moteurs à puissance fractionnaire ont largement adopté la construction en tôle d'acier. Les moteurs en acier offrent des économies de matériaux et des avantages en termes de poids par rapport aux structures en fonte.
- Développement de processus : Les premières fabrications de boîtiers de moteurs en tôle d'acier nécessitaient des recherches sur les processus de mise en forme et des expérimentations approfondies sur les processus.
- Facteurs du marché : L'évolution vers des boîtiers en acier a été motivée par le besoin de conceptions de moteurs plus légères et plus économes en matériaux, en particulier dans les applications où la réduction de poids se traduit par des économies d'énergie.
Paysage actuel de l’industrie
- Technologie de formage de tôles d'acier a considérablement mûri, avec des lignes d'emboutissage profond et d'emboutissage progressif permettant une production en grand volume avec une qualité constante.
- Revêtement et traitement de surface les progrès ont résolu des problèmes historiques de corrosion, l’acier galvanisé étant devenu la norme pour de nombreuses applications.
- Approches multi-matériaux sont de plus en plus courants, sachant qu'aucun matériau n'est optimal pour toutes les exigences du boîtier de moteur.
Conclusion : la deuxième courbe des carters de moteur en acier
- Jugement fondamental : Les carters de moteur en acier ne sont pas un choix « traditionnel », mais un matériau qui connaît une résurgence technologique, rendue possible par le développement de l'AHSS et les technologies de formage de précision.
- Facteurs clés déterminants : La convergence de trois tendances : la réglementation sur les émissions de carbone, les progrès des matériaux AHSS (couvrant des niveaux de résistance de 780 à 1 470 MPa) et les avancées technologiques en matière de formage de précision – a créé une fenêtre d'opportunité unique.
- Différenciation technique : Contrairement à l'aluminium, qui offre un allègement inhérent, l'acier offre une voie vers l'allègement grâce à l'optimisation de la résistance, avec une résistance spécifique comparable ou supérieure aux alliages d'aluminium conventionnels.
- Maturité de fabrication : Les lignes d’estampage progressif, l’estampage à chaud et les technologies de soudage avancées ont atteint la capacité de production pour la fabrication de gros volumes de carters de moteur en acier.
- Avantage du cycle de vie : La recyclabilité de l'acier et son profil LCA favorable le rendent de plus en plus attrayant à mesure que les réglementations en matière de développement durable se resserrent, les conceptions AHSS présentant le meilleur seuil de rentabilité en termes d'impact environnemental.
- Perspectives d'avenir : L'acier coexistera aux côtés de l'aluminium dans des segments de croissance tels que les boîtiers de batteries et les boîtiers de moteurs de traction pour véhicules électriques. Il s'agit d'une relation de complémentarité et non de remplacement, avec des décisions matérielles optimisées en fonction de conditions d'exploitation spécifiques et d'exigences en matière d'empreinte carbone.
- Recommandation pour les ingénieurs : Dépassez la mentalité « acier = lourd ». Recadrez le problème de sélection des matériaux comme une optimisation du système basée sur les performances du cycle de vie complet, la faisabilité de la fabrication et le coût. L'AHSS offrant désormais des résistances à la traction allant jusqu'à 1 500 MPa et une formabilité comparable à celle des nuances à faible résistance, l'acier n'est pas seulement une option viable : il constitue souvent le choix optimal pour les applications exigeant résistance, durabilité et durabilité.
 Previous