

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
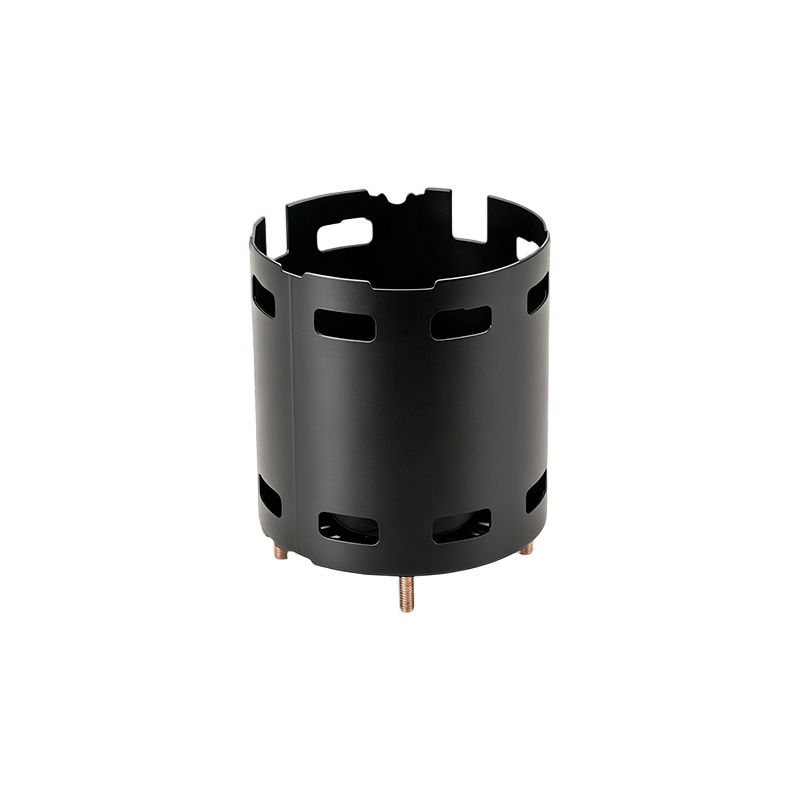
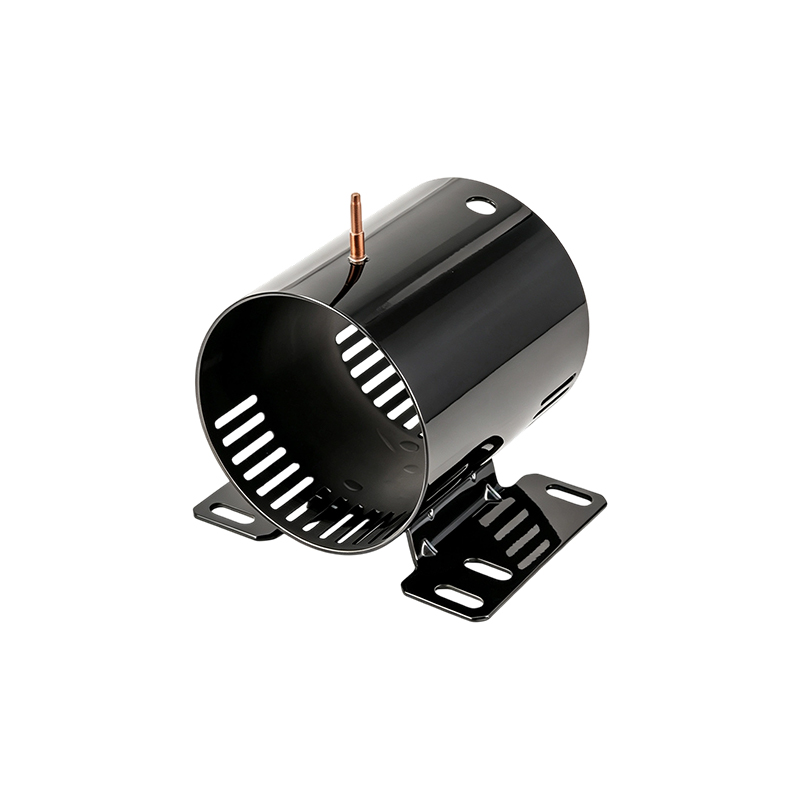
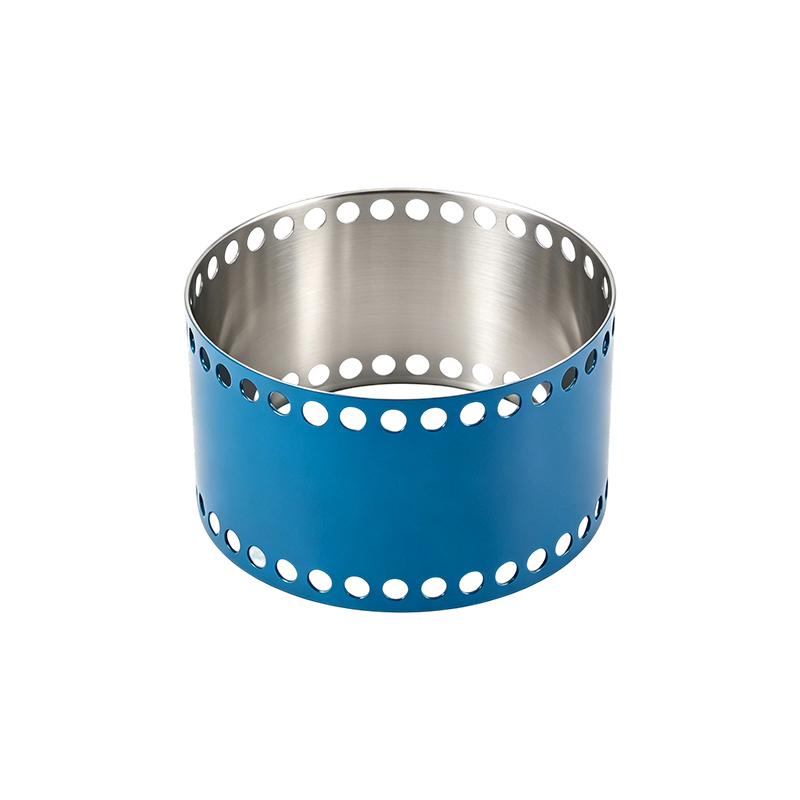
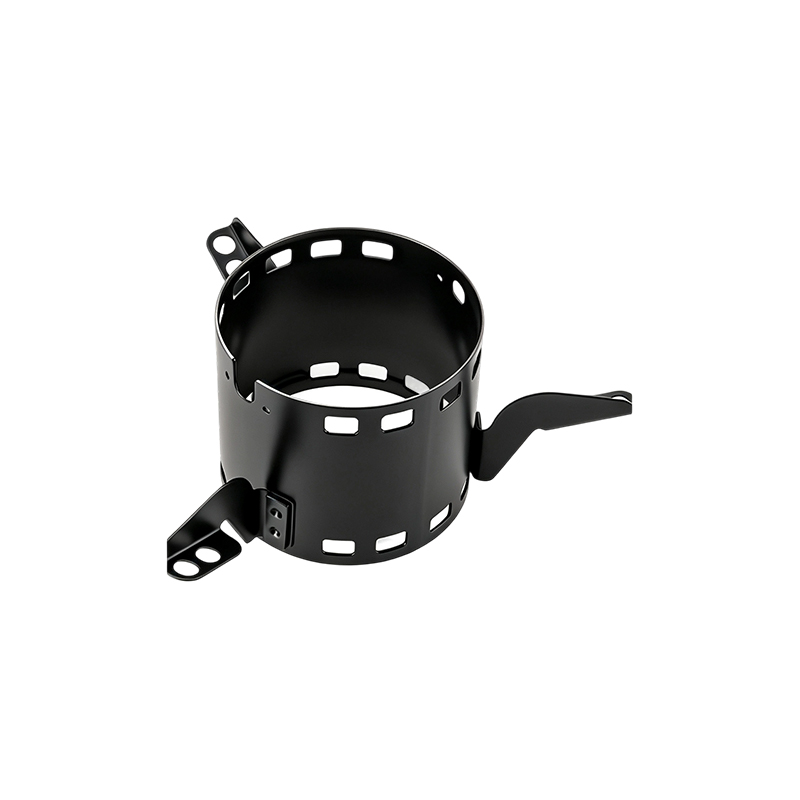
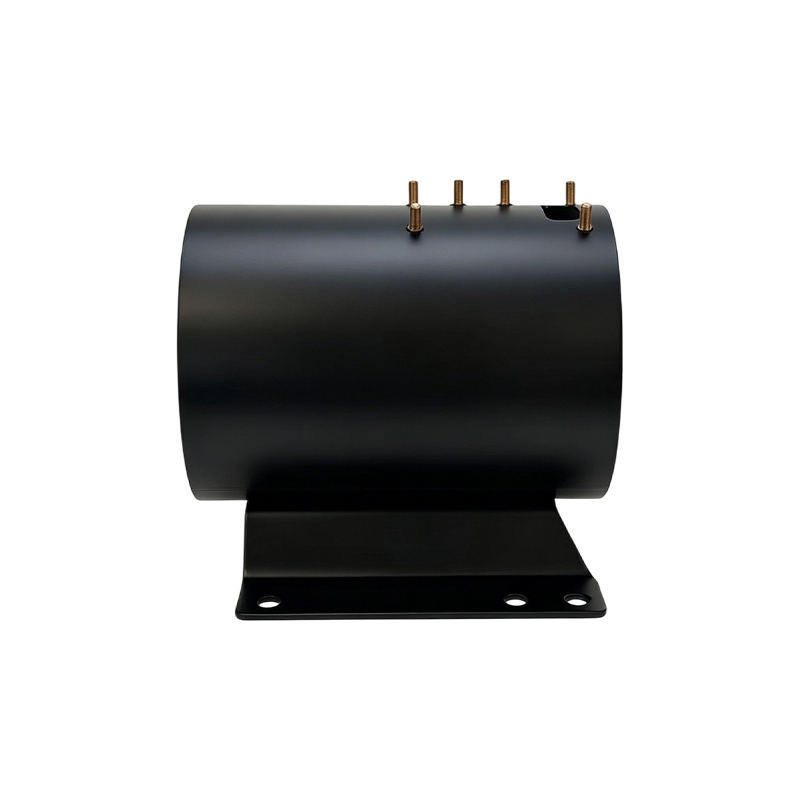
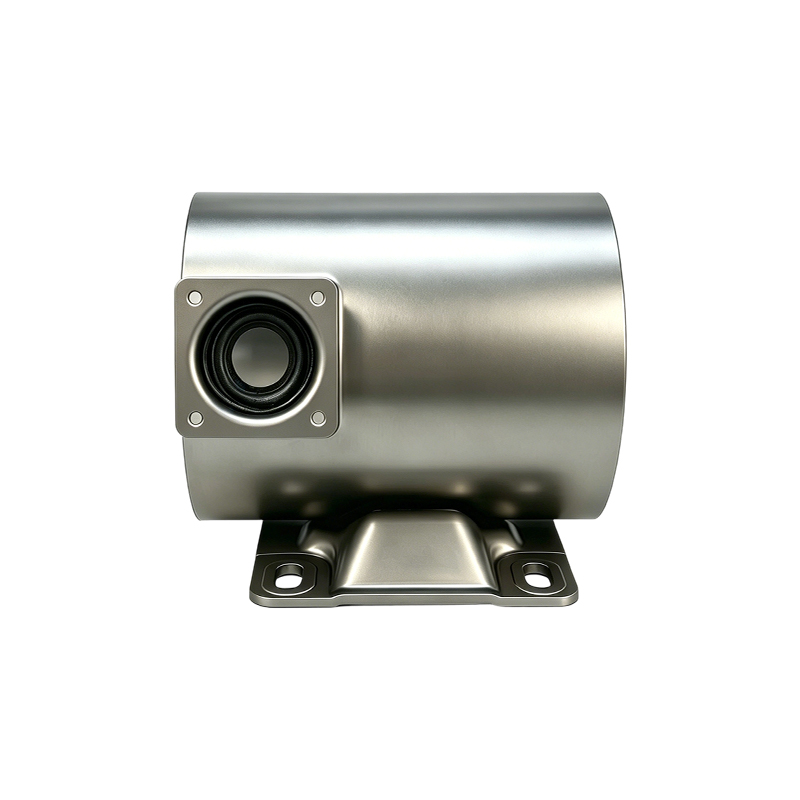
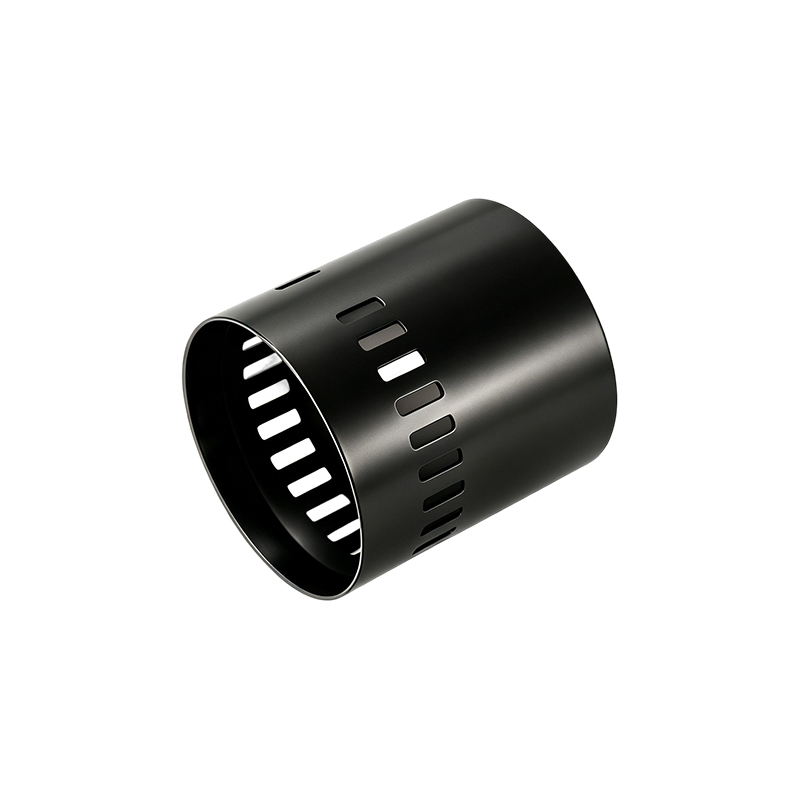
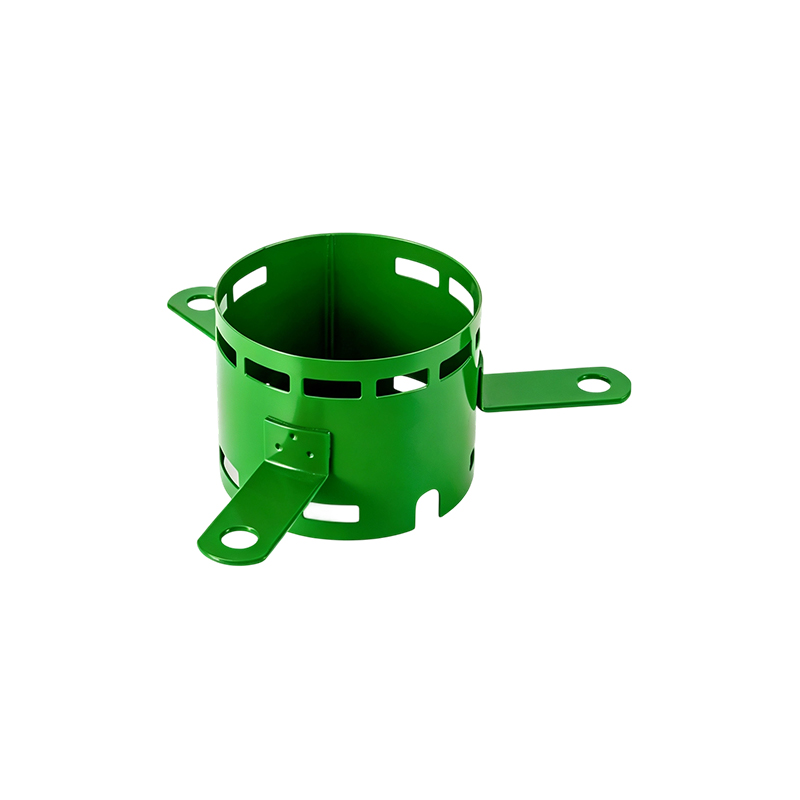
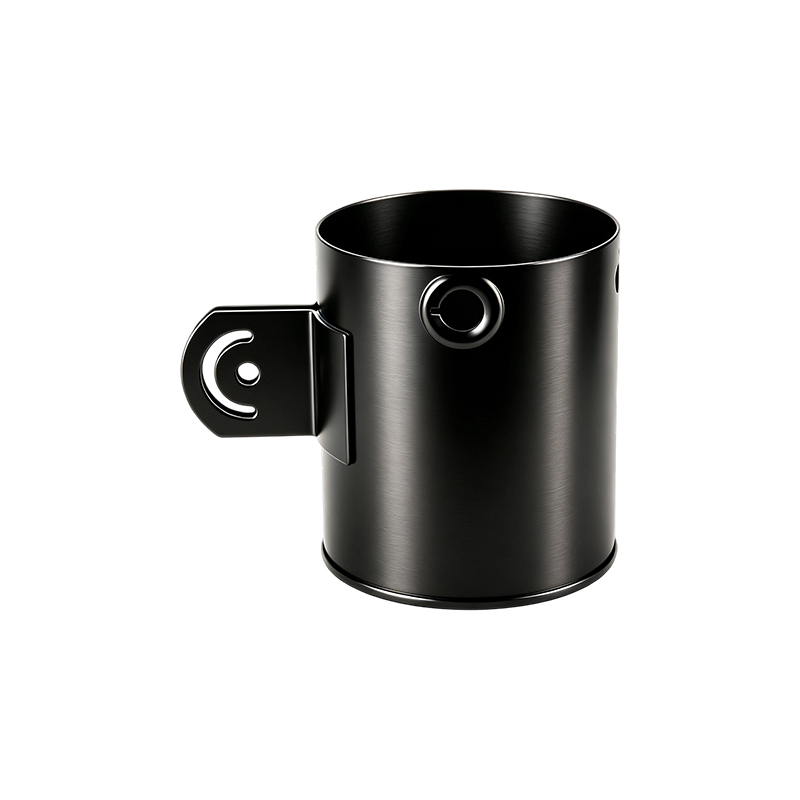
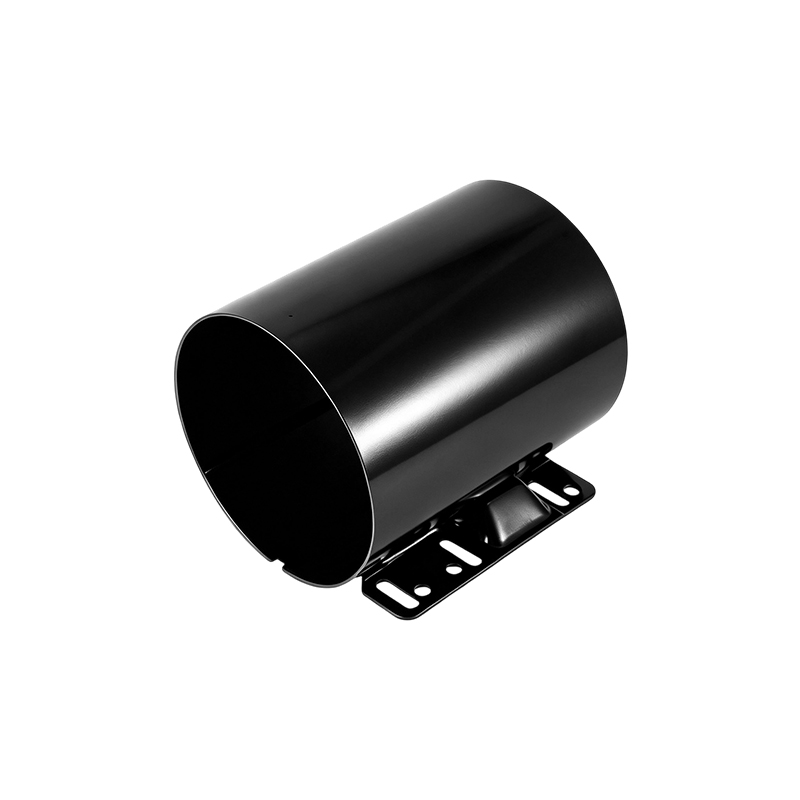
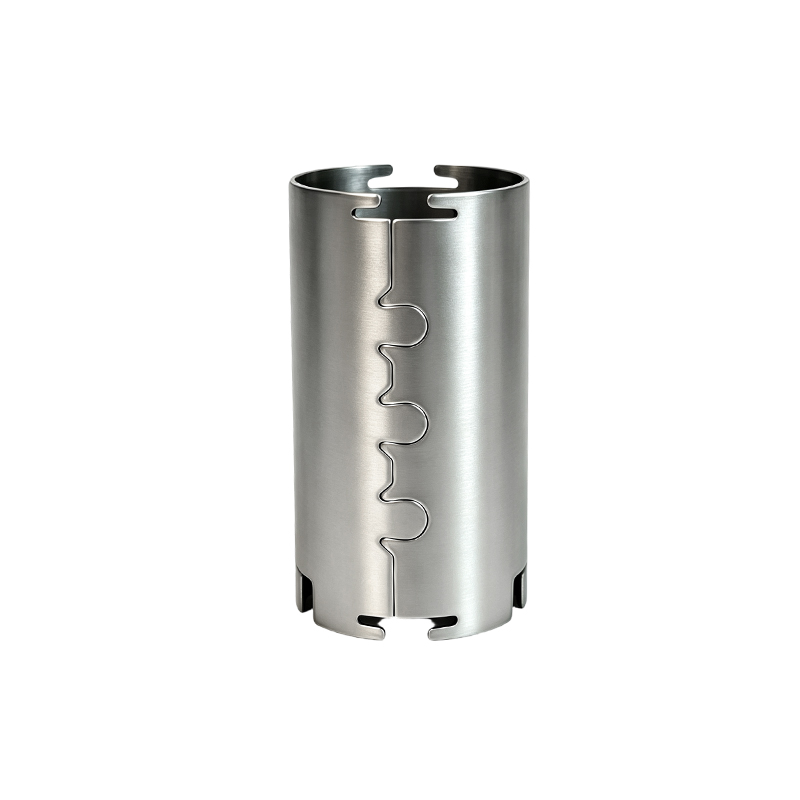
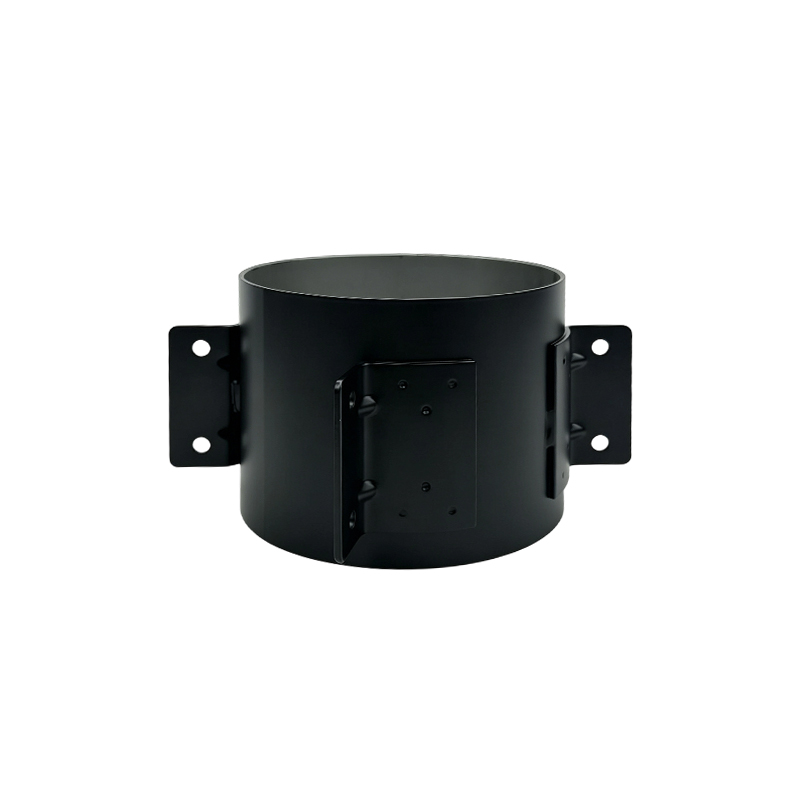
Carter de moteur à gros alésage
Jiangsu Yufeng Electric Co., Ltd. ISO 9001 · IATF 16949
Carter de moteur de gros calibre conçu pour les machines électriques à couple élevé et à usage intensif. Fabriqué avec estampage intégré, soudage automatisé, usinage de précision et traitement de surface anticorrosion. Stabilité dimensionnelle maintenue tout au long de la production par lots, avec des diamètres d'alésage allant de 200 mm à 800 mm et des variations d'épaisseur de paroi contrôlées à ± 0,15 mm. La structure du boîtier intègre des nervures renforcées et des canaux de liquide de refroidissement optimisés pour prendre en charge la gestion thermique en fonctionnement continu. Jiangsu Yufeng Electric Co., Ltd. applique 40 ans d'expertise en formage et en soudage pour fournir des boîtiers qui répondent aux tolérances géométriques requises pour les entraînements industriels, les générateurs d'éoliennes, la propulsion marine et les compresseurs à grande échelle. Chaque unité est vérifiée au moyen de machines à mesurer tridimensionnelles et de procédures de test de pression avant expédition.
Avantages principaux
- Production interne complète : emboutissage, soudage, usinage et revêtement sous un seul système qualité, réduisant ainsi les délais de livraison et les risques d'interface.
- Appareils de soudage dédiés de gros calibre et cellules de soudage robotisées pour maintenir la circularité et la coaxialité à moins de 0,2 mm pour des diamètres allant jusqu'à 800 mm.
- Équipe d'ingénieurs avec en moyenne 20 ans d'expérience dans la métallurgie des boîtiers de moteurs et l'analyse structurelle, prenant en charge des modèles de brides personnalisés, des pieds de montage et des configurations de sortie de câbles.
- Capacité de 5 millions d'unités par an sur tous types de carters, avec des cellules de production dédiées aux commandes de gros calibre (lots de 50 à 2000 unités).
- Tests de matériaux sur site, inspection dimensionnelle et tests de pression hydrostatique (jusqu'à 1,2 MPa) pour valider l'intégrité structurelle.
Caractéristiques du produit
| Tolérance géométrique | Rondeur ≤ 0,2 mm ; coaxialité ≤ 0,15 mm ; planéité des faces de montage ≤ 0,1 mm |
| Écart d'épaisseur de paroi | ±0,15 mm (surfaces usinées) ; ±0,3 mm (zones telles que soudées) |
| Rugosité de la surface | Ra 1,6 – 3,2 μm sur les interfaces d’étanchéité et de roulement |
| Pression nominale | Test hydrostatique 1,0 MPa pendant 5 minutes, aucune fuite ni déformation |
| Plage de température | -30 °C à 150 °C (fonctionnement continu) |
| Fonctionnalités personnalisables | Chemises de refroidissement intégrées, boîtes à bornes, oreilles de levage, supports amortisseurs de vibrations |
Scénarios d'application
- Entraînements industriels : Grands moteurs AC/DC pour pompes, ventilateurs, broyeurs et convoyeurs dans les usines minières, cimentières et sidérurgiques.
- Générateurs d'éoliennes : Carters de châssis principal pour turbines à entraînement direct et à engrenages de 2 MW à 6 MW, avec revêtement résistant à la corrosion pour les environnements offshore.
- Propulsion marine : Propulseurs à nacelles et entraînements azimutaux nécessitant des boîtiers compacts et à haute résistance résistants aux brouillards salins.
- Compresseurs et soufflantes : Compresseurs centrifuges et à vis dans les systèmes pétrochimiques et CVC, où la stabilité de l'alésage affecte la dynamique du rotor.
- Équipement spécial : Bancs d'essai dynamométriques, moteurs de traction pour véhicules électriques lourds et groupes électrogènes pour centres de données.
Notes techniques et considérations pour les achats B2B
- Traçabilité des matières : Chaque lot de bobines d'acier est marqué de rapports de tests d'usine (MTR) et de numéros de chaleur. La composition chimique et les propriétés mécaniques sont vérifiées avant découpe.
- Spécifications du mode opératoire de soudage (WPS) : Qualifié selon AWS D1.1 et EN 1090, avec des paramètres pré-qualifiés pour différentes épaisseurs. Les soudeurs sont certifiés ISO 9606.
- Surépaisseur d'usinage : Pour les carters de gros calibre, une surépaisseur d'usinage de 1,0 à 1,5 mm est réservée sur les diamètres critiques pour corriger la distorsion du soudage.
- Préparation des surfaces : Le dégraissage, la phosphatation et le séchage sont appliqués avant revêtement pour garantir une adhérence ≥ 5 MPa (test de coupe transversale).
- Emballage et logistique : Caisses en bois avec revêtement antirouille à l'huile en film VCI avec protections de bords. Pour les commandes à l'exportation, les boyaux sont emballés dans des caisses en contreplaqué navigables avec un dessicant.
- Exemple d'approbation : Un rapport d'inspection du premier article (FAIR) avec les résultats complets des dimensions, des matériaux et des CND est fourni pour chaque nouvel outillage ou révision de conception.
Foire aux questions (FAQ)
MOQ dépend du diamètre spécifique et de l’épaisseur de paroi. Pour les configurations standards (alésage ≤ 500 mm), MOQ est de 50 unités. Pour les conceptions personnalisées avec des brides ou des canaux de refroidissement non standard, le MOQ est de 100 unités. Des commandes d'échantillons de 5 à 10 unités sont acceptées pour la qualification et les tests.
Pour les boîtiers de dimensions et de matériaux standard, le délai de livraison est de 4 à 5 semaines à compter de l'arrivée du matériau. Pour les modèles personnalisés ou les revêtements spéciaux, ajoutez 1 à 2 semaines pour la validation des outils et des processus. Une livraison accélérée (3 semaines) est disponible moyennant des frais supplémentaires.
Oui. Nous fournissons sur demande des rapports FEA pour le chargement statique et dynamique, la dilatation thermique et l'analyse modale. Les rapports sont générés à l'aide d'ANSYS ou d'Abaqus et incluent les détails du maillage, les conditions aux limites et les marges des facteurs de sécurité.
Les stocks de livraison et de consignation JIT sont disponibles pour des contrats à long terme avec des prévisions mensuelles stables. Nous maintenons un inventaire tampon pour les tailles fréquemment commandées et pouvons ajuster les calendriers de production en fonction de vos données de consommation via notre portail VMI.
Nous utilisons des jauges dures et des prélèvements CMM (machine à mesurer tridimensionnelle) à chaque étape : après emboutissage, après soudage, après usinage et avant revêtement. Les graphiques de contrôle statistique des processus (SPC) suivent le diamètre de l'alésage, la rondeur et la planéité des brides. Toute dérive au-delà des limites de contrôle déclenche un ajustement de l'outillage.
Jiangsu Yufeng Electric Co., Ltd. · www.yufengmotor.com · Spécifications sujettes à changement en fonction de l'accord d'ingénierie final.
Solutions de fabrication
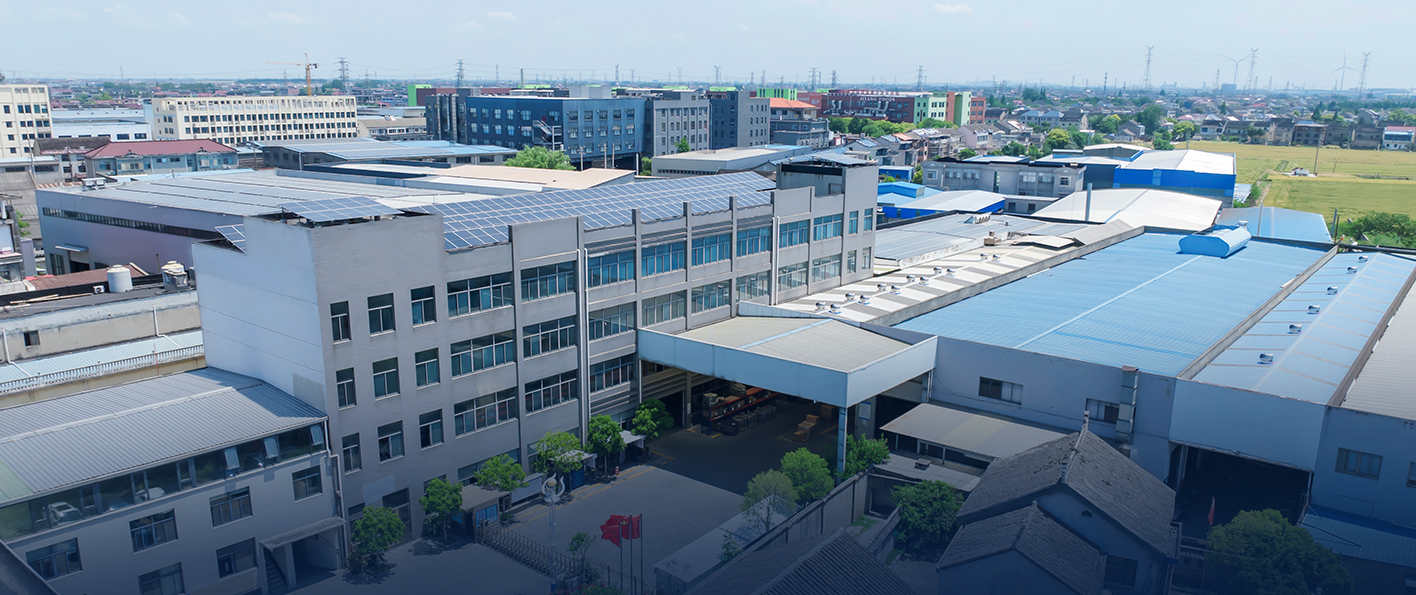
Nous offrons des capacités de fabrication complètes, depuis le traitement de l'acier jusqu'à la livraison du produit fini, soutenues par des lignes d'emboutissage, des équipements de soudage automatisés, des installations d'usinage et des instruments d'inspection. Soutenus par une équipe d’ingénieurs possédant en moyenne plus de 20 ans d’expérience, nous fournissons un support technique du développement à la production en série.
Avec 40 ans d’expérience dans la fabrication de carcasses automobiles, nous avons servi plus de 50 clients et atteint une capacité de production annuelle de plus de 5 millions d’unités. Guidés par la qualité, l’efficacité et la rapidité de réponse, nous nous engageons à fournir des solutions de carter moteur de haute précision et de haute fiabilité.