

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Desserrez les boulons de maintien sur un moteur qui vibre lors de la mise en service et faites glisser une jauge d'épaisseur sous chaque pied. Si un pied s'ouvre de 0,05 mm ou plus, le cadre se plie à chaque serrage des boulons et l'alésage qui porte le roulement perd avec lui sa rondeur. Il s'agit de la déformation du carter du moteur dans sa forme la plus courante sur le terrain, et c'est rarement la faute du moteur lui-même : le résultat a été décidé plus tôt, au niveau de la presse à étirer, du dispositif de soudage et de l'aléseuse.
Cet article décrit l'origine de la déformation du boîtier, pourquoi quelques centièmes de millimètre déterminent la durée de vie du moteur et quels choix structurels et de processus empêchent un boîtier en acier de s'emboutir jusqu'à l'assemblage final.
Ce que signifie réellement la déformation du boîtier du moteur
La déformation du boîtier du moteur est tout écart du boîtier par rapport à sa géométrie prévue, et elle se présente sous deux formes qui se comportent très différemment une fois le moteur assemblé.
Déformation du carter moteur : tout écart mesurable d'un carter moteur par rapport à sa géométrie spécifiée, y compris la rondeur de l'alésage, la concentricité de la feuillure, la planéité des brides et la coplanarité des pieds, produite par les contraintes de fabrication, les charges d'assemblage ou les conditions de service.
La distinction qui compte dans la pratique est celle entre l’élastique et le plastique. La déformation élastique disparaît lorsque la charge disparaît ; la déformation plastique est verrouillée. Un boîtier peut parfaitement mesurer après l'usinage et continuer à mesurer l'arrondi une fois le stator enfoncé, car l'ajustement serré entraîne une contraction permanente à trois lobes dans l'alésage.
Élastique
Récupère lorsque la charge est relâchée. Cas typiques : flexion du pied souple sous charge de boulon, pression de serrage lors de l'usinage, croissance thermique en service.
Coût caché : tant qu'il dure, il déforme la bague extérieure du roulement et décale l'entrefer.
Plastique
Permanente. Cas typiques : ovalité soudée, retour élastique de la coque étirée, contraction de l'alésage due à un ajustement de stator surdimensionné.
Coût caché : l’erreur persiste pendant toute la durée de vie du moteur et ne peut être corrigée.
Quatre étapes où la déformation du boîtier du moteur pénètre dans la pièce
La déformation pénètre dans un boîtier en acier en quatre points : emboutissage, soudage, usinage et assemblage. Chacun laisse une signature différente sur l’alésage et chacun dispose d’une contre-mesure éprouvée.
L'emboutissage profond laisse une contrainte résiduelle et la coque revient ovale à mesure que le matériau se détend, généralement une lecture totale de l'indicateur de 0,10 à 0,25 mm. Le soudage des pieds, des supports et des boîtes à bornes ajoute de la chaleur et de la retenue ; une séquence imprudente incline le cadre ou déforme l'alésage de 0,15 à 0,40 mm. L'usinage contribue par les forces de coupe et de serrage sur les parois minces, c'est pourquoi le brut de finition et la stratégie de serrage sont plus importants que la légende de tolérance. L'assemblage est le dernier point d'entrée : l'ajustement serré du stator contracte l'alésage et les pieds inégaux plient le cadre sous la charge des boulons.
| Scène | Signature typique | Magnitude typique (TIR) | Contre-mesure de première ligne |
| Emboutissage profond | Coque ovale à ressort | 0,10 à 0,25 mm | Conception des matrices et contrôle des supports de pièces brutes |
| Soudage | Ovalité de l'alésage et arceau du cadre | 0,15 à 0,40 mm | Séquence symétrique et fixations rigides |
| Usinage | Déflexion à paroi mince sous les colliers | 0,02 à 0,10 mm | Finition alésage en dernier, mâchoires souples |
| Assemblée | Contraction à trois lobes | 0,02 à 0,06 mm | Interférence correcte et mur adéquat |
Note d'atelier
Les boîtiers finis alésés après tous les soudages maintiennent systématiquement la rondeur plusieurs fois plus serrée que les coques alésées avant que leurs pieds ne soient soudés. La séquence offre plus de précision qu’une légende à tolérance plus stricte ne le fera jamais.
Pourquoi quelques centièmes de millimètre déterminent la durée de vie d'un moteur
De petites erreurs géométriques se transforment directement en pertes électriques et mécaniques, car l'entrefer est étroit et l'ajustement du roulement est précis.
Un moteur de petite ou moyenne taille présente généralement un entrefer de 0,25 à 0,5 mm, et la pratique de l'alignement maintient l'excentricité de l'entrefer statique à près de 10 % de l'espace ou moins. Un alésage déformé pousse le stator et le rotor hors du centre, créant une traction magnétique, des vibrations et du bruit déséquilibrés. Mécaniquement, un boîtier déformé répartit les contraintes de manière inégale autour de la bague extérieure du roulement ; sous une charge élevée et continue, l'anneau se déforme, chauffe et se fatigue tôt. Les réparations sur le terrain font régulièrement remonter le bruit du roulement à un cadre plié ou à un pied mou plutôt qu'au roulement lui-même.
0,25-0,5 mm
Entrefer typique dans les petits et moyens moteurs
10%
Plafond commun pour excentricité de l'entrefer statique
0,05 mm
Limite de pied souple avant que la charge du boulon ne plie le cadre
0,02 mm
Cible de rondeur sur un boîtier alésé
Rondeur d'alésage grâce au processus, alésage de 120 mm, paroi de 1,5 mm
Comment les fabricants contrôlent la déformation du carter de moteur dans les carters en acier
Le contrôle des déformations s'effectue à trois niveaux : la structure, le déroulement du processus et la vérification. Un boîtier conçu rigide, soudé dans le bon ordre et percé en dernier lieu reste rond ; l'ordre inverse se rétablit rarement.
La structure vient en premier, car la rigidité en flexion augmente fortement avec l’épaisseur de la paroi. Les cadres pour charges élevées passent donc de coques fines étirées à des constructions à parois épaisses avec une base pleine :
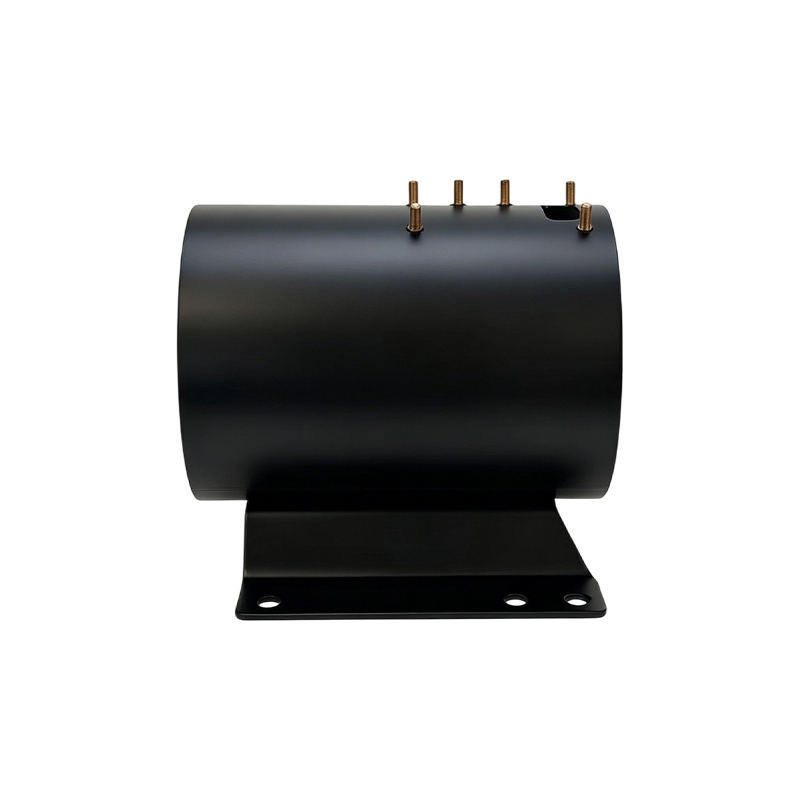
 Boîtier de moteur à paroi épaisse de diamètre intérieur 260 avec base Ce boîtier de moteur en acier à paroi épaisse présente un diamètre intérieur de 260 mm, une hauteur de 360 mm et une épaisseur de matériau de 5 mm, offrant une compression extrêmement élevée... Voir le produit →
La construction à base de tubes pousse la même idée plus loin. Une ébauche de tube en acier sans soudure commence en rond, donc moins de corrections sont nécessaires avant de terminer l'alésage. Notre guide de fabrication du carter de moteur en tube d'acier pour les acheteurs, parcourt cet itinéraire étape par étape, y compris la sélection des murs et les attentes en matière de tolérance.
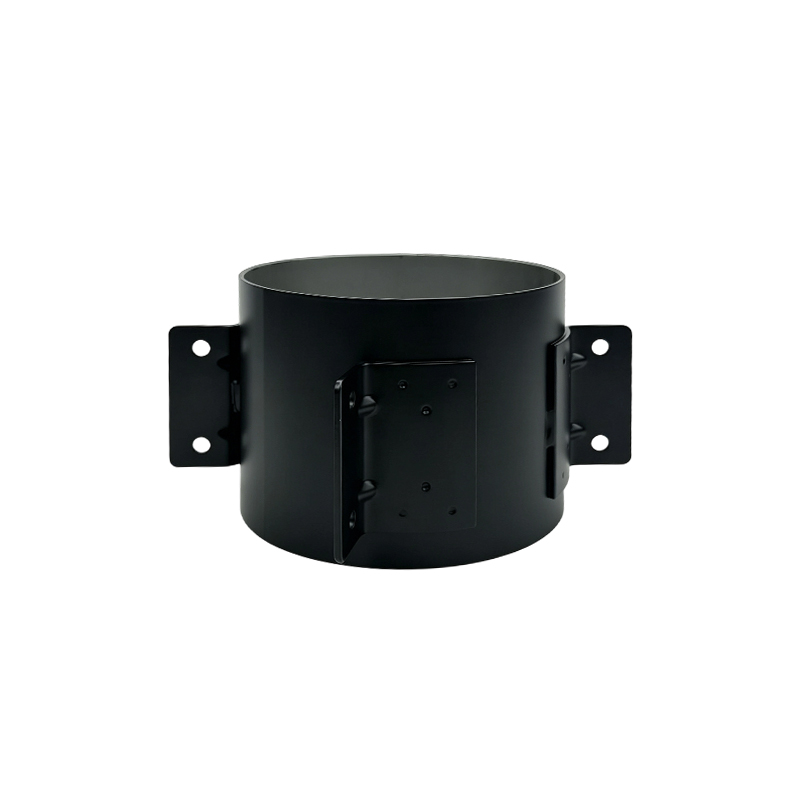
 Boîtier de moteur à paroi épaisse de diamètre intérieur 127 Ce carter de moteur est fabriqué avec précision à partir de tubes en acier sans soudure de haute qualité. Avec un diamètre intérieur de 127 mm et une épaisseur de paroi de 7,9 mm, il offre à la fois une précision... Voir le produit →
Alésez en dernier, calibrez l'arrondi et le reste du processus protège la géométrie pour laquelle vous avez déjà payé.
- Soudez avant de percer. L'usinage de finition intervient après chaque étape thermique, l'alésage étant maintenu dans un support rigide pendant le soudage.
- Soulagez le stress là où cela compte. Séquences de soudure symétriques et, sur sections lourdes, détente avant la coupe finale.
- Serrez doucement. Les mâchoires souples et le support multipoint empêchent les parois minces de prendre un jeu pendant l'usinage.
- Évaluez la rondeur, pas seulement le diamètre. Les contrôles par jauge à air ou par bouchon à plusieurs profondeurs axiales détectent l'ovalité qu'un micromètre à deux points lit comme étant bonne.
Que spécifier et vérifier avant que les boîtiers n'atteignent votre ligne
Insérez la géométrie et la méthode de mesure dans les spécifications d'achat, puis vérifiez les deux lors de l'inspection à la réception. Deux acheteurs commandant la même pièce nominale peuvent voir des résultats sur le terrain très différents en fonction de ce que contrôle réellement le dessin.
Spécifiez la rondeur de l'alésage comme lecture totale de l'indicateur, généralement de 0,02 à 0,03 mm sur les alésages usinés en finition, et la coplanarité du pied à moins de 0,05 mm. Nommez la méthode de mesure sur le dessin : jauge à air ou mesure de coordonnées à trois profondeurs axiales, pas un seul contrôle de diamètre en deux points. Effectuez ensuite quatre contrôles pratiques sur chaque lot :
- Mesurez la rondeur de l'alésage à trois profondeurs axiales et enregistrez les lectures.
- Vérifiez la coplanarité du pied sur une plaque de surface avec le boîtier déchargé.
- Essayez d'appuyer sur un stator et enregistrez la courbe de force ; une hausse des drapeaux présentait un risque de contraction.
- Lors de l'installation, vérifiez que chaque pied repose à moins de 0,05 mm avant le couple final.
La structure de montage mérite la même attention, car les supports et les éléments flexibles déterminent la manière dont les charges pénètrent dans le cadre. Un boîtier doté de points de flexion techniques absorbe les contraintes de montage au lieu de les transmettre dans l'alésage :
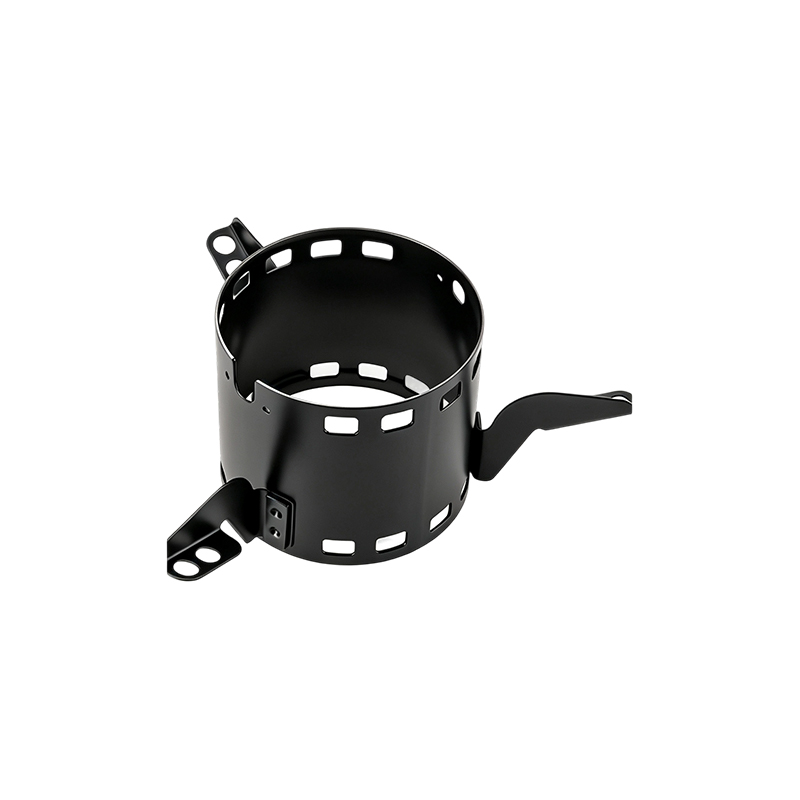
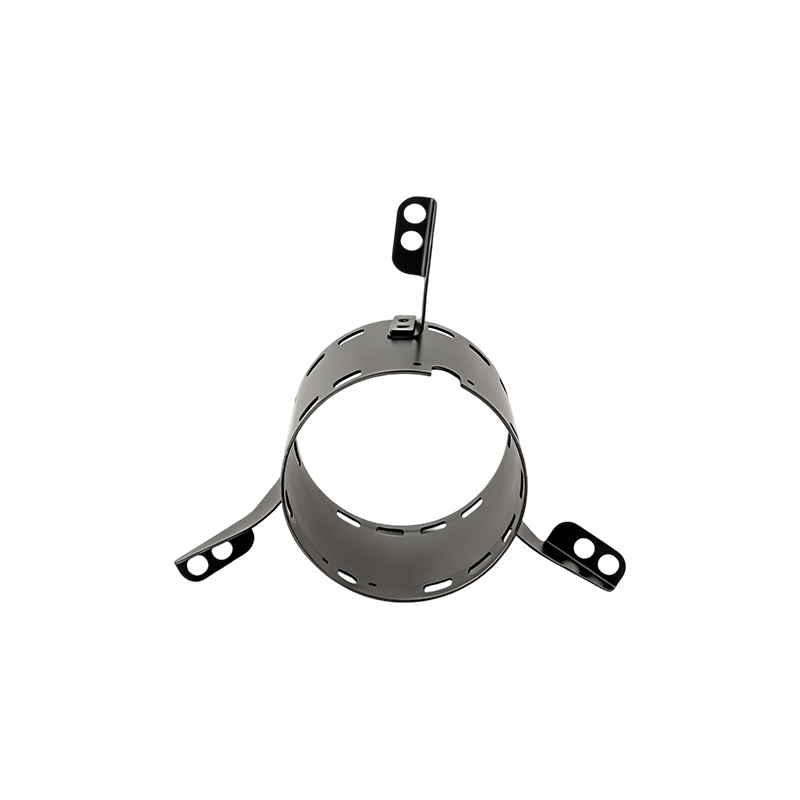 Logement en acier de moteur du diamètre intérieur 120 avec trois parenthèses flexibles Ce carter de moteur en acier présente une structure de précision avec un diamètre intérieur de 120 mm, une hauteur de 105 mm et une épaisseur de paroi de 1,5 mm, permettant d'obtenir un l... Voir le produit →
Lorsque plusieurs structures sont en jeu, comparez les options de mur, de base et de support dans l'ensemble de la norme. gamme de carters de moteur en acier avant de verrouiller le dessin.
Considérez la rondeur comme le résultat d’un processus et non comme un souhait de dessin. Chez Jiangsu Yufeng Electric Co., Ltd., l'emboutissage, le soudage, l'usinage et l'inspection sont effectués dans une seule usine, ce qui rend le contrôle séquentiel exécutoire et maintient le risque de déformation hors de votre ligne.
Foire aux questions sur la déformation du boîtier du moteur
Un carter moteur déformé peut-il être réparé ?
Les causes élastiques peuvent : le calage des pieds et le resserrage en séquence éliminent généralement la distorsion molle du pied. La déformation plastique de l'alésage nécessite généralement un réusinage ou un remplacement, car un alésage décalé de plus de quelques centièmes de millimètre continuera à faire fonctionner la bague extérieure du roulement pour le reste de la vie du moteur.
Un mur plus épais arrête-t-il toujours la déformation ?
L'épaisseur est d'une grande aide, puisque la rigidité à la flexion correspond approximativement au cube de l'épaisseur de la paroi, mais elle n'excuse pas une mauvaise pratique. Un boîtier épais soudé dans le mauvais ordre ou serré négligemment peut toujours arriver de travers. Les constructions à parois épaisses et à base de tubes offrent tous leurs avantages uniquement lorsqu'elles sont associées au séquençage des soudures et à l'alésage de finition en dernier.
La déformation est-elle toujours la faute du constructeur ?
Non. Le pied souple d'installation, les boulons de montage trop serrés, la contrainte des tuyaux et les cycles thermiques déforment tous les boîtiers qui ont quitté l'usine conformément aux spécifications. C'est pourquoi les contrôles de pied souple font partie de la procédure d'installation et pourquoi les contrôles d'arrondi entrants sont importants des deux côtés.
Quelle construction résiste le mieux à la déformation ?
Pour les cadres plus grands et soumis à des charges élevées, les boîtiers en acier à paroi épaisse et à base de tubes maintiennent mieux la géométrie, et les versions en acier inoxydable 304 apportent la même rigidité là où la résistance à la corrosion est également requise. Faites correspondre la structure au chemin de charge plutôt que d'acheter uniquement l'épaisseur.
 Previous